Pourquoi la détection hors ligne à 100 % des défauts est essentielle pour la finition d'étiquettes haut de gamme
Dans les secteurs de l'emballage haut de gamme, tels que l'industrie pharmaceutique, les cosmétiques de luxe et l'électronique de précision, les normes de la chaîne d'approvisionnement atteignent le niveau du « zéro défaut ». Pour les entreprises d'étiquettes, une simple erreur d'impression, une omission mineure ou l'absence de code-barres peuvent entraîner des rappels de produits, des crises de confiance et des amendes considérables. Pour atteindre le zéro défaut, une précision extrême est indispensable en production. Bien que les machines d'impression modernes soient plus efficaces et intelligentes, se concentrer uniquement sur l'impression en amont présente encore des lacunes. La qualité dépend en définitive du processus de post-impression. Afin de garantir la qualité des expéditions, la mise en place d'un système dédié de détection des défauts à 100 % hors ligne est devenue, au-delà d'une simple amélioration technique, un impératif commercial.
Les angles morts du contrôle en amont dans la production d'étiquettes
Pourquoi les caméras en ligne ne détectent pas les défauts après impression
De nombreuses usines d'emballage pensent que le système d'inspection en ligne de la machine d'impression garantit des produits irréprochables. Or, cette vision néglige la réalité du traitement post-impression : un grand nombre de défauts critiques ne proviennent pas de l'impression elle-même, mais apparaissent lors de la découpe, du découpage des feuilles et des étapes suivantes.
Les principales causes des défauts après impression sont :
- Rejets anormaux de déchets : Lors de l'évacuation rapide des déchets, la tension mécanique est extrêmement forte et peut facilement soulever les étiquettes conformes, entraînant ainsi leur omission. De plus, le système de détection situé avant la découpe ne peut tout simplement pas couvrir cette zone d'ombre.
- Usure du couteau à fendre : Si la lame du couteau de refendage s'use avec le temps, elle produira des bavures, des microfissures et même des résidus de refendage resteront à la surface du rouleau de papier.
- Dommages secondaires lors du rembobinage : Les fluctuations de tension pendant le processus de rebobinage peuvent provoquer des plis ou des rayures superficielles sur le matériau, et à ce moment-là, le produit a déjà quitté le champ de vision de la caméra d'inspection d'impression.
Étant donné que ces défauts se concentrent dans la dernière étape de traitement mécanique des matériaux, le fait de se fier uniquement aux inspections d'impression en amont entraînera inévitablement une lacune en matière de surveillance avant l'expédition des matériaux d'emballage finaux.
L'avantage d'un système d'inspection hors ligne dédié
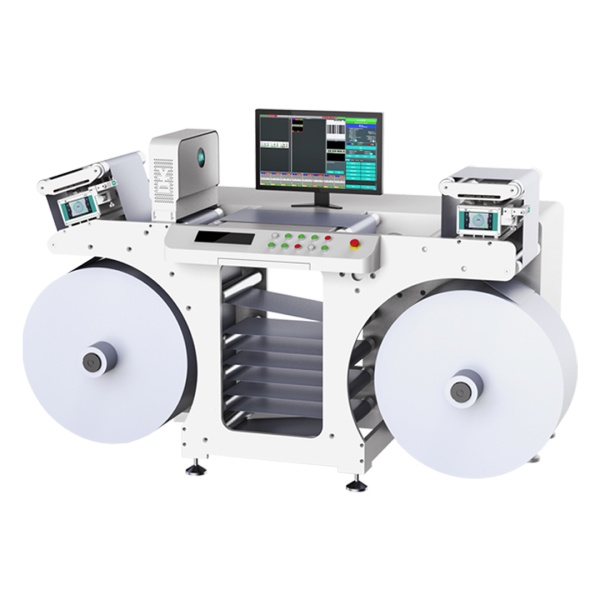
Le passage du contrôle qualité à une étape d'inspection hors ligne indépendante permet de combler efficacement les lacunes en amont. En tant que barrière d'inspection finale, le système hors ligne permet au processus d'inspection de s'affranchir totalement des conditions dynamiques complexes, des fluctuations de tension et des vibrations mécaniques de la machine d'impression.
Lorsque la bobine mère pénètre dans la rebobineuse hors ligne dédiée, équipée d'un système de détection de fin de bobine , son alimentation est stable et parfaitement contrôlable. Cet environnement isolé élimine les variations de vitesse, susceptibles d'entraîner des pertes d'images ou des erreurs d'interprétation du logiciel de visualisation lors de la détection en ligne. Plus important encore, dès qu'un défaut est détecté, le système hors ligne se connecte directement au système de commande de mouvement de la rebobineuse pour un positionnement automatique et un arrêt précis. Le défaut est alors directement acheminé vers la table d'alimentation papier, permettant à l'opérateur d'effectuer immédiatement une réparation manuelle ou un rejet, garantissant ainsi un contrôle rigoureux de chaque mètre de mandrin.
Surmonter les défis optiques de l'inspection des étiquettes transparentes et vierges
Le manque de contraste de l'éclairage zénithal traditionnel
Avec la recherche d'une esthétique minimaliste par les marques haut de gamme, de nombreux matériaux difficiles à traiter ont envahi le marché de l'étiquetage, notamment les étiquettes transparentes à fond transparent et les étiquettes vierges prédécoupées. Pour les systèmes d'inspection visuelle automatisés traditionnels, ces matériaux peuvent être considérés comme des « angles morts ».
La détection traditionnelle repose principalement sur un éclairage zénithal, c'est-à-dire l'utilisation de bandes LED blanches pour éclairer les étiquettes par le haut. Bien que cette configuration convienne aux supports imprimés à contraste élevé, elle présente des faiblesses en cas de surimpression transparente ou blanche : la lumière traverse le support directement ou est uniformément réfléchie. En raison de l'absence de contraste de couleur et de nuances claires-obscures, le contraste de l'image est extrêmement faible et les contours de l'étiquette sont quasiment impossibles à distinguer. Ceci entraîne des défaillances fréquentes des algorithmes visuels standard, provoquant non seulement des interruptions de production dues à de nombreuses fausses alarmes, mais aussi des défauts de détection non détectés, laissant ainsi passer inaperçus des éléments importants tels que des étiquettes manquantes.
Comment l'éclairage de contour résout le problème
La détection de matériaux à faible contraste, transparents ou opaques exige plus qu'une simple augmentation du nombre de pixels de la caméra. Des méthodes optiques spécifiques doivent être mises en œuvre. La source de lumière de contour y parvient en optimisant l'angle d'éclairage, ce qui permet de surmonter les limitations de la détection.
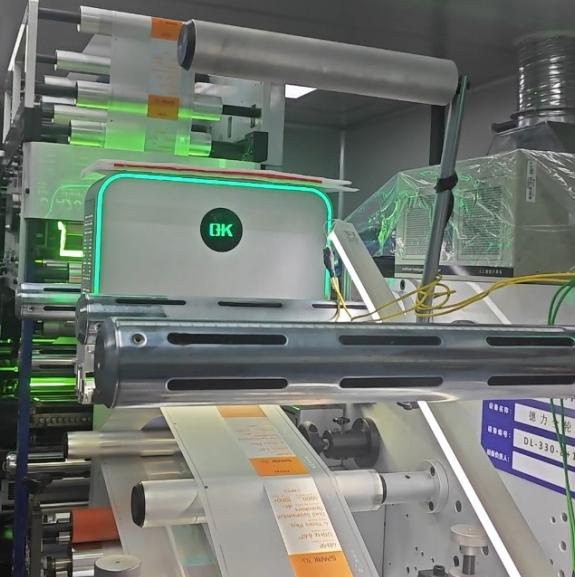
Cette source lumineuse n'éclaire pas directement l'avant, mais est projetée selon un angle précis sur l'arrière ou le dessous du rouleau de matériau. Lorsque la lumière traverse différents matériaux tels que le film, l'adhésif et le papier support, les variations de densité et d'indice de réfraction provoquent une réfraction au niveau de la découpe, générant ainsi des images nettes et contrastées sur une caméra haute résolution. Après avoir transformé les bords invisibles en contours foncés distincts, le logiciel de vision peut localiser instantanément l'étiquette. Qu'il s'agisse d'une déformation de bord de 0.15 millimètre, d'un papier support non découpé ou d'étiquettes transparentes manquantes, le rétroéclairage de contour les détecte avec précision et évite les fausses alertes.
Équilibrer qualité et productivité dans les ateliers de post-presse
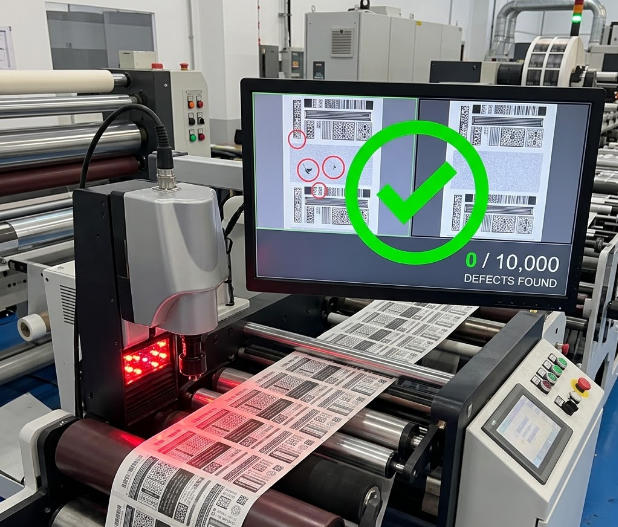
Maintien du zéro défaut à une vitesse élevée de 450 m/min
Pour le directeur de production, l'aspect le plus préoccupant d' un contrôle 100 % automatisé est son impact sur l'efficacité. Dans un atelier de post-traitement à haut volume, le contrôle qualité ne doit pas devenir un goulot d'étranglement qui ralentit le processus de livraison.
Pour concilier précision absolue et rendement maximal, une architecture de traitement visuel à haute vitesse est essentielle. Le système d'inspection hors ligne avancé a été optimisé à cet effet, garantissant un taux de détection des défauts de 100 %, même en fonctionnement à haute vitesse.
| Indicateur opérationnel | Valeur de capacité | Résultat de production cible |
| Vitesse de production maximale | 450 m/min | Élimine les goulots d'étranglement après impression, résorbant ainsi les retards de plusieurs presses. |
| Précision de détection minimale | 0.15 mm | Détecte les variations subtiles des bords, les décalages d'alignement et les microfissures. |
| Seuil de détection des défauts | Supérieur à 0.2 mm² | Détecte de manière fiable les défauts microscopiques, les taches de poussière et les minuscules éclaboussures d'encre. |
À très haute vitesse, l'unité centrale du système analyse en continu d'énormes volumes de données visuelles chaque seconde. Cette capacité de traitement rapide permet au service de finition de maintenir une productivité optimale sans compromettre l'intégrité du contrôle qualité.
Lire la suite : Comment atteindre le zéro défaut dans l’inspection d’impression
Protection des investissements en équipements grâce à une architecture matérielle modulaire
Sur le marché très concurrentiel de l'impression d'étiquettes, les exigences des clients peuvent évoluer à tout moment. Par exemple, une usine spécialisée dans les étiquettes cosmétiques vierges pourrait recevoir l'année prochaine une commande pharmaceutique lucrative, nécessitant le suivi de données variables, la sérialisation et la vérification par code unique. Si elle investit sans discernement dans des équipements de détection aux fonctions limitées et s'en tient à des solutions rigides, ces équipements risquent de devenir obsolètes face à l'évolution du marché, engendrant ainsi des risques importants liés à ses immobilisations.
Les plateformes modernes de gestion de la qualité hors ligne ont résolu avec succès ce problème grâce à une « architecture modulaire et des mises à niveau progressives » :
- Phase 1 : Inspection de base – Configurer le système visuel de base pour la détection des défauts de base, le suivi de l'absence d'étiquettes et le contrôle de la correction des bords.
- Phase 2 : Intégration des données variables – Il suffit d'installer un logiciel dédié et une caméra de lecture linéaire auxiliaire pour vérifier les codes-barres, le texte numérique et les informations sérialisées.
- Phase 3 : Extension du contrôle des couleurs – Mettre en place des modules d'éclairage dédiés et des outils de mesure des couleurs afin de répondre aux exigences strictes de cohérence des couleurs des principaux clients.
L'évolutivité de ce matériel permet aux processeurs de traiter de nouvelles commandes complexes et de grande valeur simplement en mettant à niveau leurs équipements hors ligne existants, préservant ainsi véritablement les investissements à long terme.
FinalAméliorer le contrôle qualité de vos étiquettes
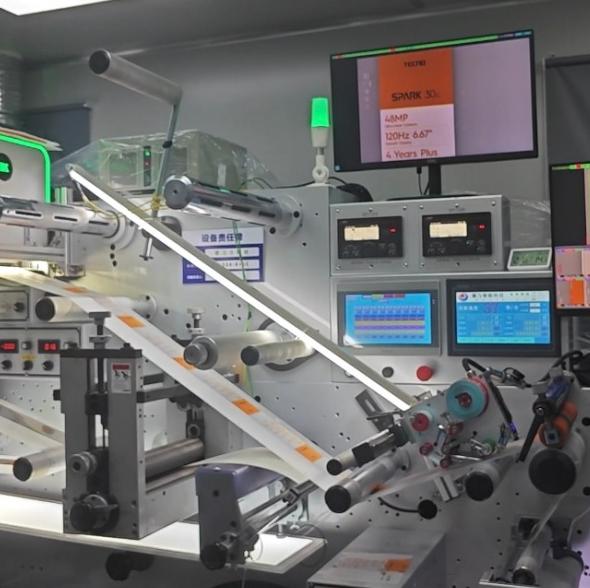
Dans le secteur de la fabrication d'étiquettes haut de gamme, le contrôle qualité est un facteur déterminant de la compétitivité. Le recours à l'inspection manuelle traditionnelle ou aux caméras intégrées des machines d'impression présente souvent des risques pour la livraison. En mettant en place un système d'inspection hors ligne dédié et exhaustif, les fabricants d'étiquettes peuvent éliminer les risques de défauts.
Par exemple, le système avancé Arise OK-4000 utilise un éclairage de contour professionnel et une conception modulaire. Même à une vitesse de pointe de 450 mètres par minute, il assure aisément l'inspection de supports transparents. Pour préserver la réputation de la marque et garantir des commandes importantes, une infrastructure technique solide est indispensable. Opter pour une plateforme de vision hors ligne dédiée est la garantie de livrer des lots de marchandises sans défaut.