Comment fonctionnent les systèmes d'inspection visuelle pour l'impression textile
Avec la transition de l'industrie textile vers la production numérique et les lignes automatisées, la régularité d'impression est primordiale. Qu'il s'agisse de vêtements, de linge de maison, de vêtements de sport ou de textiles techniques, chaque motif doit être impeccable, sans défaut visible et conforme aux attentes des clients. Les contrôles manuels peuvent être plus lents que les lignes à haut rendement. De plus, leur exécution peut varier d'une personne à l'autre, engendrant des résultats inégaux. C'est pourquoi les systèmes d'inspection par vision constituent désormais une solution efficace, offrant un contrôle qualité rapide, précis et automatisé tout au long du processus d'impression textile.
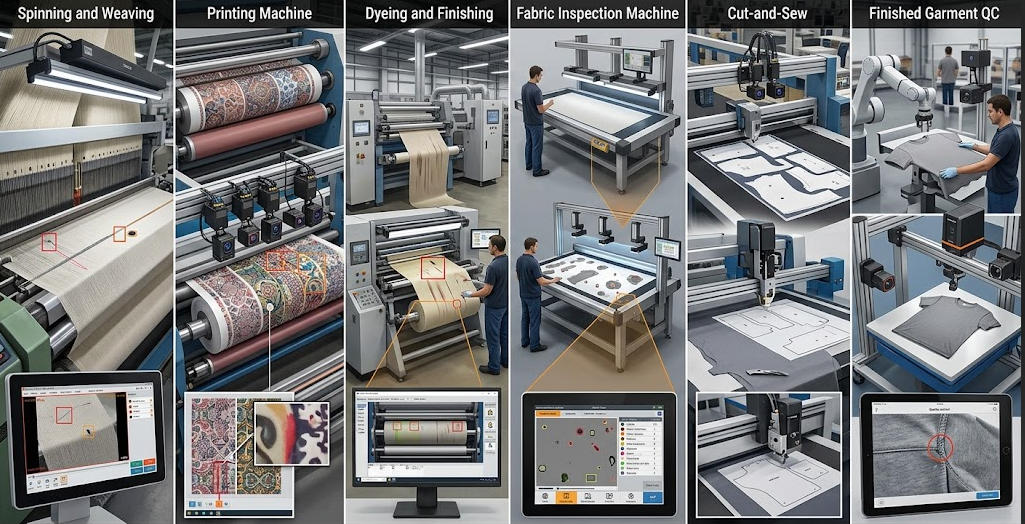
Ces systèmes utilisent des caméras industrielles, un éclairage adapté, un logiciel de traitement d'images et l'intelligence artificielle (IA). Ils analysent le tissu imprimé en temps réel et identifient les défauts dès leur apparition. Les fabricants peuvent ainsi corriger la cause du problème avant qu'un lot entier ne soit compromis.
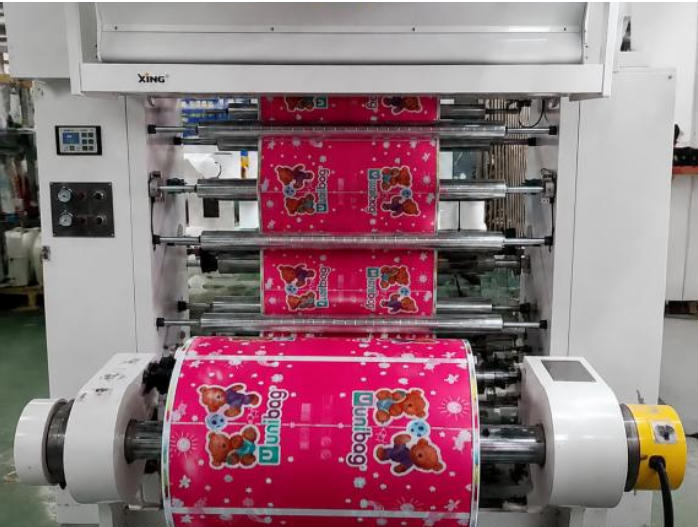
Table des Matières
Comprendre les bases de un système d'inspection visuelle
Un système d'inspection par vision est une solution d'inspection automatisée . Il utilise des caméras et un logiciel de vision par ordinateur pour observer les textiles imprimés pendant leur fabrication. Au lieu de s'appuyer sur la surveillance humaine des produits, il enregistre des images haute résolution du tissu en mouvement. Ces images sont ensuite comparées à des règles prédéfinies ou à des échantillons de référence.
Le contrôle est continu tout au long du passage du tissu sur la ligne d'impression. Chaque partie du rouleau ou de la feuille est inspectée. Ceci garantit des résultats constants du début à la fin de la production. L'automatisation du processus permet d'améliorer la répétabilité et de réduire les efforts d'inspection.
Composants clés d'un système d'inspection visuelle des textiles
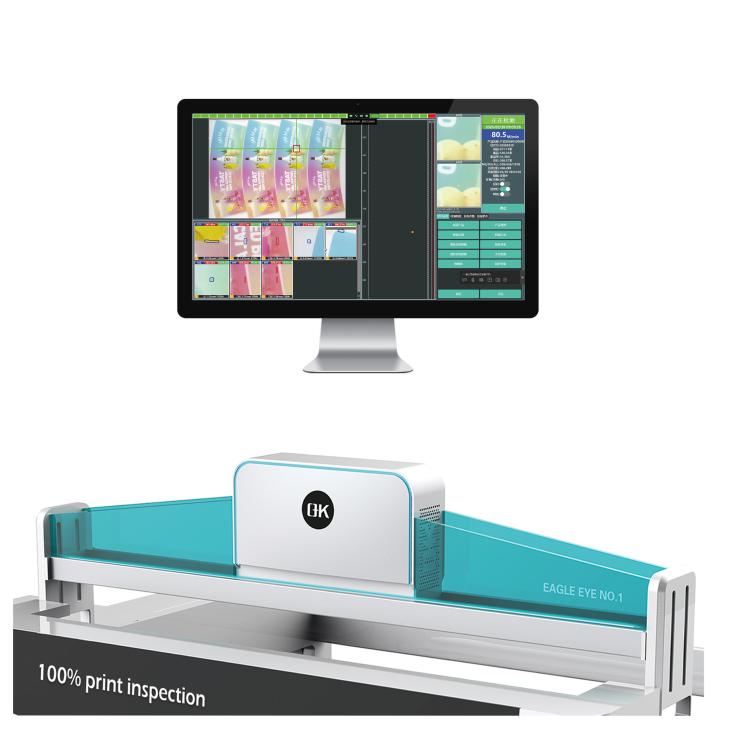
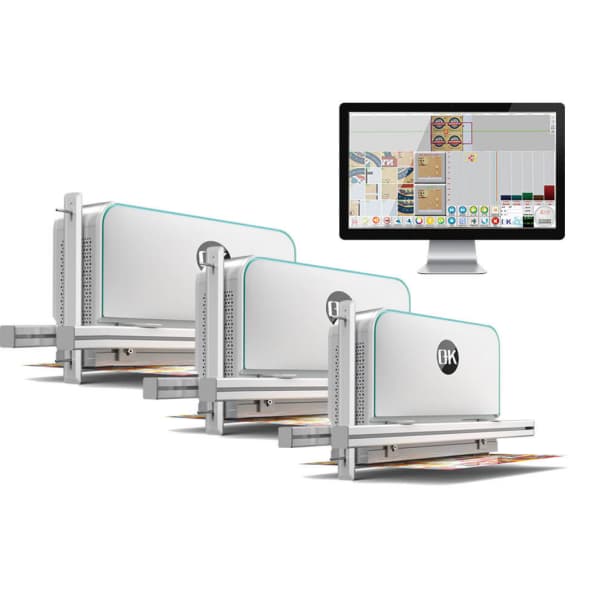
Un système complet d'inspection d'impression textile se compose généralement de plusieurs composants intégrés.
| Composant | Fonction | Rôle dans l'inspection de l'impression textile |
| Caméras industrielles | Capturez des images haute résolution du tissu en mouvement pendant la production. | Détecter avec une grande précision les défauts d'impression tels que les problèmes d'alignement, les motifs manquants, les images floues et les variations de couleur. |
| Système d'éclairage | Fournit un éclairage constant et contrôlé pour la capture d'images. | Améliore la netteté de l'image en réduisant les ombres et les reflets, permettant ainsi une détection plus précise des défauts, quelle que soit la couleur ou la texture du tissu. |
| Logiciel de traitement d'images | Analyse les images capturées à l'aide d'algorithmes de vision par ordinateur. | Compare les motifs imprimés avec des modèles de référence, mesure les dimensions, détecte les défauts et classe les problèmes de qualité en temps réel. |
| Intelligence artificielle (IA) et apprentissage profond | Apprend à partir de vastes ensembles de données pour reconnaître les défauts complexes et améliorer les performances d'inspection. | Il identifie les erreurs d'impression subtiles, s'adapte aux nouveaux modèles, réduit les fausses alarmes et augmente la précision des inspections au fil du temps. |
| Système de contrôle et de communication | Permet de connecter le système d'inspection aux imprimantes, aux automates programmables et aux équipements d'automatisation de l'usine. | Il envoie des alertes, enregistre les données d'inspection, marque les tissus défectueux, arrête la production si nécessaire et prend en charge la traçabilité et le reporting qualité. |
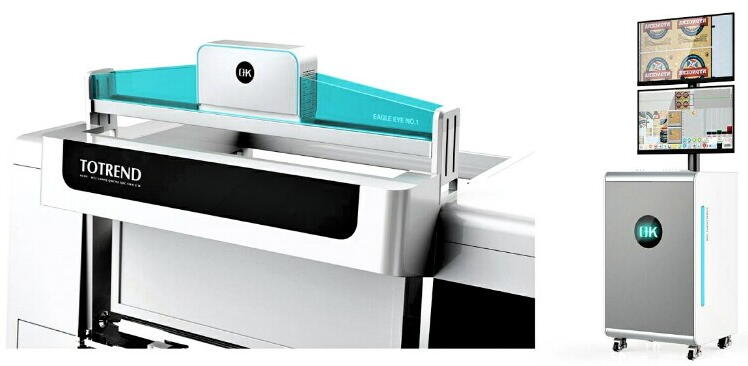
Processus de fonctionnement des systèmes d'inspection visuelle pour l'impression textile
Lorsque le système compare les images aux normes enregistrées, il repère rapidement les défauts. Il fournit également des données instantanément, permettant ainsi de prendre des mesures correctives pendant que la ligne de production est encore en marche.
1. Le tissu pénètre dans la zone d'inspection
Le processus débute lorsque le tissu imprimé pénètre dans la zone d'inspection après l'étape d'impression correspondante. Le tissu se déplace à une vitesse constante. L'unité d'inspection est positionnée de manière à couvrir toute la largeur du tissu.
Un mouvement stable est essentiel. En cas de secousses, d'étirements ou de tractions irrégulières, l'image capturée peut être altérée. C'est pourquoi les équipements modernes sont conçus pour les applications textiles rapides et supportent les variations de mouvement normales.
2. Les caméras capturent le tissu imprimé
Lorsque le tissu atteint la zone d'inspection, des caméras industrielles prennent des images rapprochées de sa surface. Le choix de la caméra dépend du type de textile, de la méthode d'impression, de la largeur du tissu et de la cadence de la ligne de production.
L'inspection des impressions en continu repose souvent sur des caméras linéaires. Ces caméras analysent le tissu bande par bande. Le système assemble ensuite ces bandes pour former une image continue. De ce fait, l'inspection peut être effectuée pendant la production.
Des caméras couleur peuvent également être utilisées, notamment pour les contrôles couleur imprimés. Grâce à une capture plus détaillée, le système peut détecter de petites variations visuelles qui pourraient échapper à l'œil humain. Une imagerie homogène contribue également à réduire la dépendance des résultats aux contrôles manuels.
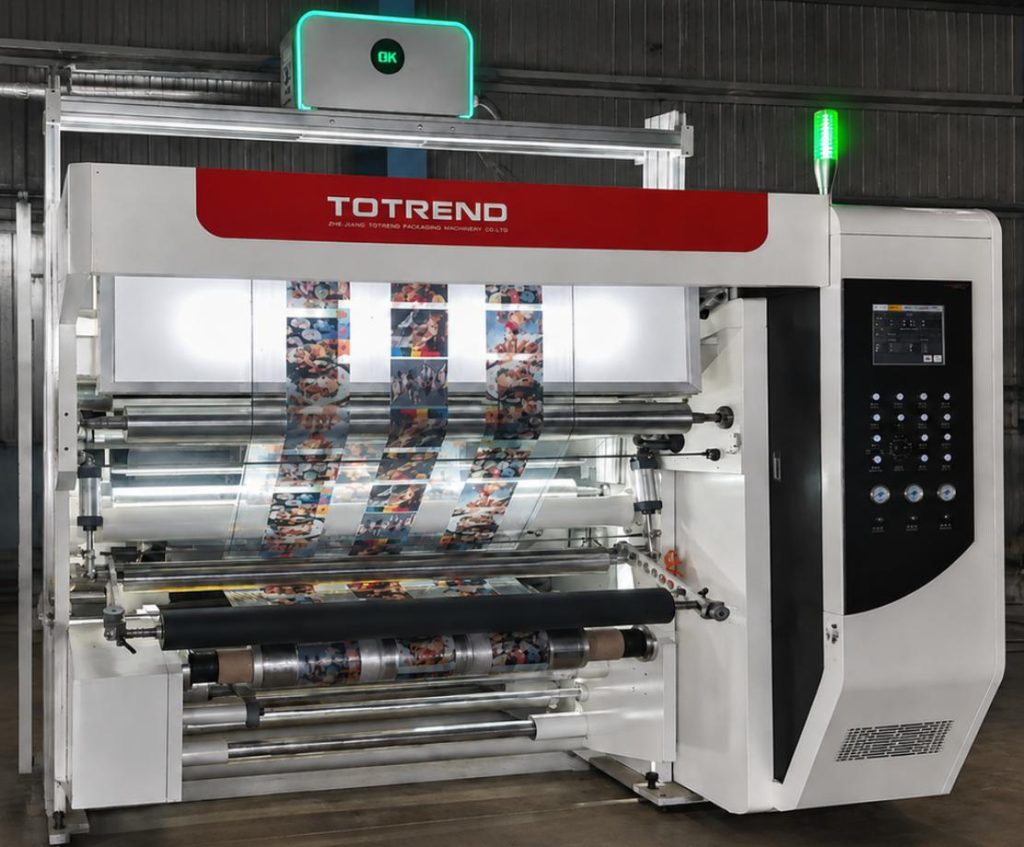
3. L'éclairage permet de créer des images d'inspection claires.
Une fois la prise de vue en marche, l'éclairage est contrôlé afin de rester uniforme sur le tissu. Ce point est crucial, car les reflets, une luminosité inégale, les ombres et la texture de la surface peuvent masquer des défauts ou générer de faux signaux.
L'éclairage LED est un choix courant. Il est stable et adaptable au type de textile. L'utilisation de diffuseurs ou d'autres dispositifs d'éclairage permet de révéler les défauts d'impression tout en limitant les reflets indésirables sur la surface du tissu.
Avec un éclairage adéquat et des caméras performantes, le logiciel d'inspection reçoit un signal visuel fiable.
4. Images are Prétraité
Après la capture, les images sont transférées vers une unité de traitement d'images. Avant le contrôle des défauts, le système peut appliquer des étapes de nettoyage et de normalisation des données.
La luminosité et le contraste sont réglables. Le bruit peut être réduit et les distorsions corrigées. Le logiciel gère également les décalages dus aux mouvements du tissu. Au besoin, il peut aligner l'impression pour que le motif soit parfaitement aligné à des fins de comparaison.
Cette étape augmente les chances que la détection ultérieure des défauts soit basée sur des images nettes et non sur des données instables.
5. Les motifs imprimés sont comparés à des normes de référence.
Après traitement, le système analyse l'impression et la compare à une référence enregistrée. Cette référence peut être une image d'exemple, une illustration numérique ou une règle de qualité prédéfinie. L'objectif est de définir l'aspect d'une impression conforme.
Le système de contrôle qualité d'impression vérifie des éléments tels que la position du motif, sa forme, sa taille, son repérage, la répartition des couleurs et la continuité de l'impression. Si l'impression sur tissu dépasse les tolérances définies, le système la signale comme un défaut potentiel.
Pour les motifs répétitifs, le système peut également effectuer une vérification section par section. Cela permet de confirmer que la longueur et l'alignement du motif restent constants sur toute la longueur du rouleau.
6. Les défauts sont identifiés et classés.
Si le système détecte une anomalie, il examine la zone pour en déterminer la nature. Cette analyse permet de distinguer les véritables défauts d'impression des variations normales et acceptables du textile.
Le tableau suivant présente les défauts courants détectés dans l'impression textile.
| Défaut | Description | Comment l'inspection visuelle le détecte |
| Incohérence des couleurs | Les couleurs imprimées diffèrent de la norme de couleur approuvée ou varient selon le tissu. | Compare les informations de couleur capturées avec des références de couleur prédéfinies et identifie les écarts. |
| Mauvais alignement d'impression | Les motifs imprimés ou les éléments de design sont mal positionnés. | Analyse les coordonnées du motif et compare leurs positions avec le modèle de référence. |
| Impression manquante | Certaines parties du projet prévu sont incomplètes ou absentes. | Détecte les lacunes ou les régions manquantes d'une image par comparaison de motifs. |
| Taches d'encre | L'encre bave ou devient floue, ce qui réduit la netteté des détails imprimés. | Détecte les contours irréguliers, les zones floues et les modifications inattendues de l'image imprimée. |
| Les stries | Des lignes continues ou intermittentes apparaissent sur le tissu imprimé. | Détecte les motifs linéaires anormaux qui diffèrent du motif textile attendu. |
| Erreurs d'inscription | Les différentes couleurs ou couches d'impression ne sont pas correctement alignées. | Compare la position des différentes couches de couleur et identifie les écarts de position. |
| Couverture d'encre inégale | L'encre est répartie de manière irrégulière, créant des zones plus claires ou plus foncées. | Analyse les variations de densité d'image et d'intensité de couleur sur le tissu. |
| Distorsion du motif | Le motif imprimé se trouve étiré, comprimé, déformé ou autrement altéré. | Compare la géométrie du motif avec l'image de référence pour identifier les changements de forme et de dimension. |
| Impression floue | Les graphiques ou textes imprimés manquent de netteté et de définition. | Analyse les contours et les détails fins pour identifier les pertes anormales de netteté de l'image. |
| Les particules étrangères | De la poussière, des fibres, de la saleté ou d'autres matières indésirables apparaissent sur la surface imprimée. | Détecte les objets ou les motifs visuels qui ne font pas partie du dessin approuvé. |
| Taches d'encre | Des points ou des marques d'encre indésirables apparaissent en dehors des zones d'impression prévues. | Identifie les régions isolées présentant une couleur ou une densité inattendue. |
| Erreurs de répétition de motifs | Les motifs répétitifs ne conservent pas l'espacement ni la séquence corrects. | Mesure la distance et l'alignement entre les éléments de motifs répétés. |
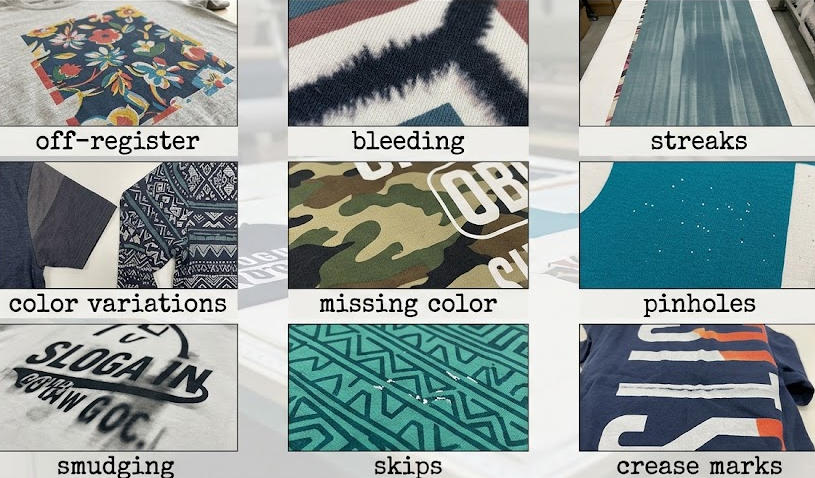
Les systèmes d'inspection avancés à 100 % peuvent utiliser l'IA et l'apprentissage profond pour trier les types de défauts. Ces outils ne sont pas limités à des règles prédéfinies ; ils peuvent analyser de nombreuses photos de textiles et améliorer leur capacité à repérer les défauts inhabituels ou difficiles à détecter.
7. Informations sur les défauts is Enregistré
Une fois qu'un défaut est détecté, le système enregistre les informations clés. Cet enregistrement peut inclure la catégorie du défaut, son emplacement, sa taille, la date et l'heure de son apparition, ainsi que la photo d'inspection correspondante.
Grâce à ces enregistrements, les fabricants peuvent établir un calendrier de contrôle qualité précis pour chaque lot de production. Le personnel d'atelier peut ainsi intervenir plus rapidement sur les points faibles. Les responsables qualité peuvent également consulter ces enregistrements pour identifier les problèmes récurrents.
Les fichiers enregistrés facilitent également la traçabilité. Ils permettent aux entreprises d'évaluer les performances d'impression au fil du temps.
8. Le système envoie des alertes en temps réel
Lorsqu'un défaut dépasse le seuil de qualité défini, le système d'inspection visuelle peut alerter immédiatement le personnel. Le mode d'alerte dépend de la configuration du système : une alarme sonore peut retentir ou un message d'avertissement peut s'afficher sur l'écran de l'opérateur.
Dans certains cas, le système peut étiqueter la section de tissu exacte. Cela facilite son repérage ultérieur lors des opérations de finition ou de découpe. Sur les lignes plus automatisées, l'unité d'inspection peut transmettre les informations au contrôle de l'imprimante ou au contrôle de production afin de déclencher les corrections nécessaires.
9. Les opérateurs corrigent le problème d'impression
L'inspection en temps réel permet aux opérateurs d'intervenir rapidement. Si le système détecte un changement de couleur répété ou un motif mal aligné, l'équipe peut vérifier les composants de l'imprimante et ajuster les paramètres avant que de nombreux rouleaux ne soient affectés.
Ce retour d'information rapide est un atout majeur des systèmes d'inspection visuelle automatisés . Il ne se contente pas de signaler les défauts après impression ; il fournit également des indications précieuses pour améliorer le processus d'impression pendant la production.
10. Les données d'inspection soutiennent l'amélioration continue
Le travail ne s'arrête pas à la constatation d'un défaut. Les équipes peuvent analyser les résultats des inspections pour identifier les causes des non-conformités et leur fréquence.
L'analyse des tendances des défauts peut révéler des problèmes d'équipement d'impression, d'application d'encre, de déplacement du tissu, d'alignement ou d'autres anomalies de la ligne de production. Les équipes peuvent ensuite modifier les paramètres des machines, optimiser la fréquence de maintenance et définir des critères de qualité plus précis.
L'intelligence artificielle améliore la précision systèmes d'inspection visuelle
L'intelligence artificielle a transformé les systèmes d'inspection visuelle, passant de simples outils de comparaison d'images à des solutions intelligentes de contrôle qualité. Grâce à l'apprentissage profond, le système d'inspection qualité basé sur l'IA analyse d'immenses ensembles d'images d'échantillons. Au cours de cet apprentissage, il identifie de nombreux types de défauts et, avec le temps, améliore sa capacité à les détecter.
Les méthodes traditionnelles reposaient souvent sur des règles fixes. Elles peinaient à s'adapter aux changements de produits et rencontraient également des difficultés avec les nouveaux paramètres de production. L'IA, quant à elle, est différente. Elle s'ajuste en fonction de l'évolution des conceptions et de l'apparition de nouveaux types de défauts. Le modèle est enrichi par un flux constant de résultats d'inspection, ce qui lui permet d'affiner continuellement ses résultats. Il en résulte généralement moins d'alertes erronées et une détection plus fiable. Pour les fabricants de textiles, c'est un point crucial. Les tissus sont variés et les motifs imprimés peuvent être complexes.
Applications aSystèmes d'inspection visuelle dans l'industrie textile
| Application dans l'industrie textile | Comment les systèmes d'inspection visuelle sont utilisés | Principaux problèmes de qualité détectés |
| Impression numérique textile | Contrôle en continu la régularité et la précision des impressions numériques sur les tissus lors d'une production à grande vitesse. | Variations de couleur, impressions manquantes, graphismes flous, taches d'encre et distorsion des motifs |
| Sérigraphie | Contrôle les motifs imprimés et vérifie si chaque écran reproduit fidèlement le motif prévu. | Défauts d'alignement, impression incomplète, bavures, couverture d'encre irrégulière et défauts de motif |
| Impression rotative | Inspecte le tissu continu lors de son passage à travers plusieurs stations d'impression rotatives. | Erreurs d'enregistrement, stries, incohérences de couleur et défauts de motifs répétés |
| Impression par sublimation thermique | Vérifie la reproduction uniforme des couleurs et la précision de l'image des motifs transférés. | Zones décolorées, écarts de couleur, distorsion de l'image et transfert incomplet |
| Fabrication de vêtements | Contrôle les panneaux de tissu imprimés et les vêtements finis avant la coupe, la couture ou l'expédition. | Erreurs d'impression, taches, graphismes manquants et motifs incohérents |
| Linges de maison | Inspecte les rideaux imprimés, la literie, les tissus d'ameublement et autres textiles décoratifs. | Désalignement des motifs, différences de couleur, marques d'impression et contamination de surface |
| Production de vêtements de sport | Vérifie les graphismes, logos, numéros et autres éléments imprimés sur les tissus techniques. | Positionnement incorrect, motifs flous, variations de couleur et impression incomplète |
| Textiles Techniques | Surveille les tissus fonctionnels imprimés ou enduits utilisés dans des applications spécialisées. | Irrégularités du revêtement, défauts de surface, incohérences du motif et contamination |
| Textiles automobiles | Inspecte les tissus imprimés ou décorés utilisés pour les intérieurs de véhicules et les composants connexes. | Variations de couleur, problèmes de repérage, défauts de surface et irrégularités d'impression |
| Finition textile | Effectue les contrôles de qualité finaux après les processus d'impression et de finition. | Défauts d'impression persistants, taches, plis affectant les impressions et aspect irrégulier |
Réflexions finales
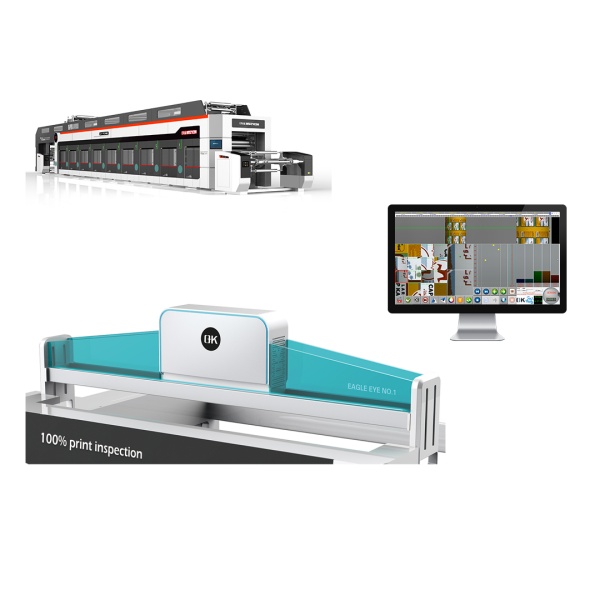
Les systèmes d'inspection visuelle sont devenus une technologie clé pour l'impression textile. Ils permettent de garantir la qualité sans interruption de production et assurent un contrôle continu tout au long du processus. Ces résultats sont obtenus grâce à la collaboration de plusieurs éléments : des caméras industrielles capturent la surface, un éclairage est optimisé pour une vision claire, le traitement d'images analyse les données visuelles et l'intelligence artificielle détecte les défauts. Fonctionnant en temps réel, ces systèmes permettent de repérer les problèmes au plus tôt, évitant ainsi que de petits défauts ne se transforment en problèmes coûteux.
À l'avenir, l'automatisation continuera de progresser dans le secteur textile. L'industrie 4.0 favorisera l'essor des systèmes connectés. L'inspection visuelle conservera son rôle essentiel au quotidien. Elle permettra d'accroître la cadence de production, de réduire les déchets et de garantir une qualité d'impression constante sur les tissus. Les fabricants qui investissent dans des outils d'inspection intelligents sont généralement plus performants. Ils répondent mieux aux besoins de leurs clients et améliorent la qualité de leurs produits. Dans un marché mondial concurrentiel, cela leur permet de rester compétitifs.