Le rôle des contrôleurs de tension de bande de précision dans la transformation et l'emballage flexible
Les procédés modernes de fabrication d'emballages souples et de transformation de matériaux en rouleaux s'orientent de plus en plus vers des applications utilisant des substrats plus fins, plus légers et plus sensibles à la chaleur. Si cela permet de réduire les coûts des matériaux et d'améliorer les performances environnementales, cela pose également des défis importants en matière de contrôle de la stabilité sur les lignes de production à grande vitesse.
Le contrôleur de tension de haute précision des matériaux en tôle est essentiel pour résoudre ce problème. En régulant en continu et avec précision la déformation du matériau en temps réel, le système avancé de gestion de la tension permet de contrôler efficacement le taux de rebut, de protéger les matériaux de base fragiles et de garantir un rendement optimal à chaque étape de traitement.
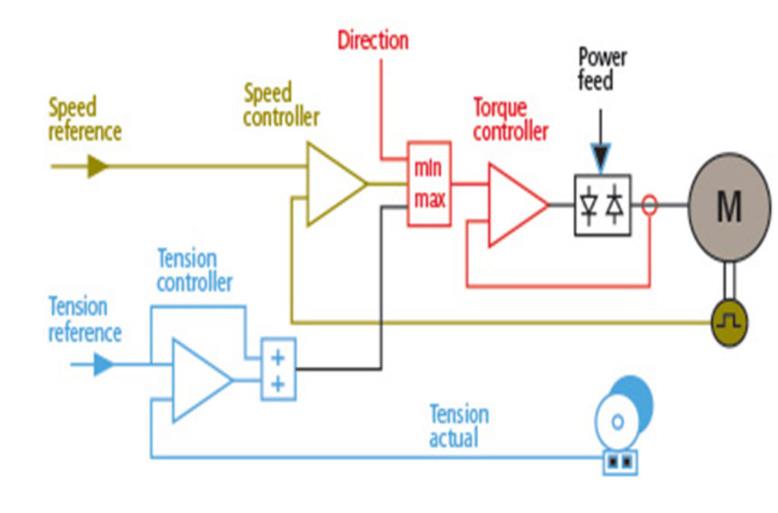
Table des Matières
Pourquoi les emballages souples nécessitent un contrôle précis
Les emballages souples utilisent divers supports légers, tels que le polyéthylène (PE), le polypropylène (OPP), le polyester (PET), le papier aluminium et les matériaux composites à base de papier . Contrairement aux matériaux rigides, ces supports flexibles présentent des différences significatives en termes de propriétés mécaniques, de coefficients de dilatation thermique et de modules d'élasticité.
Un contrôle précis de la tension peut entraîner de graves défauts de qualité, même en cas de légères fluctuations de la vitesse de la ligne, du diamètre du rouleau ou de la température :
- Déformation en traction du matériau : Les polymères fins et légers sont susceptibles de dépasser leur limite d'élasticité lorsqu'ils sont soumis à une tension excessive, ce qui entraîne une distorsion permanente des dimensions et des motifs imprimés.
- Le drap se froisse et s'affaisse : Une tension latérale insuffisante ou irrégulière peut provoquer un affaissement local, entraînant des plis lors du processus de collage ou d'impression.
- Rupture du matériau de base : Des changements brusques de tension peuvent facilement provoquer la rupture des fines feuilles d'aluminium ou des films ultra-minces (qui sont des matériaux fragiles), entraînant des arrêts de production imprévus et un gaspillage de matériaux.
Grâce à l'utilisation d'un contrôleur de tension dédié de haute précision, une tension constante peut être maintenue tout au long du cycle de traitement, sans être affectée par les variations de vitesse de la ligne ou l'atténuation du diamètre du rouleau.
Principales applications dans les lignes de transformation et de conditionnement
Dans le domaine de la transformation des matériaux en feuilles, un contrôle précis de la tension est essentiel au bon fonctionnement de tous les équipements principaux. Les caractéristiques physiques des différents procédés étant très variables, des stratégies de contrôle de la tension spécifiques doivent être mises en œuvre.
Presses d'impression flexographiques et héliographiques
En impression flexographique multicolore et en gravure en creux, une précision de repérage extrêmement élevée est essentielle. Lors du passage du support à travers plusieurs unités d'impression, même de légères variations de tension peuvent provoquer un étirement local du support, perturbant ainsi l'alignement au micron près et entraînant un flou d'image, un décalage du texte ou des bavures de couleur. Un contrôleur de tension de haute précision garantit une tension parfaitement stable tout au long du trajet de transmission, même à grande vitesse d'impression, et assure un repérage précis.
Machines de lamination et d'enduction
La ligne de production de composites avec et sans solvant permet de coller différents substrats tels que le PET, le papier aluminium, le PE et le papier. La réaction des différents matériaux à la tension et à la température étant variable, un contrôle inadéquat peut entraîner une répartition inégale de la tension lors du moulage du composite, provoquant des défauts de gondolage, de bulles ou de délamination après polymérisation. Une synchronisation précise de la tension garantit que les deux substrats conservent la même tension relative au niveau du rouleau de pressage du composite.
Rebobineuses-découpeuses
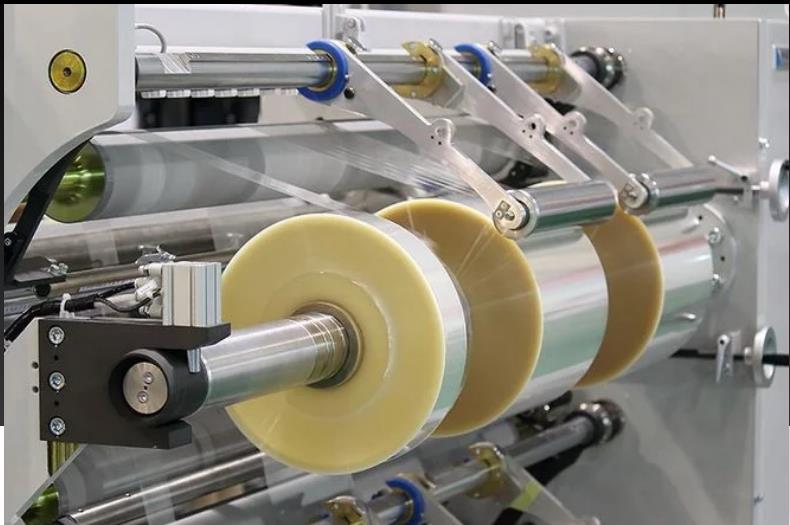
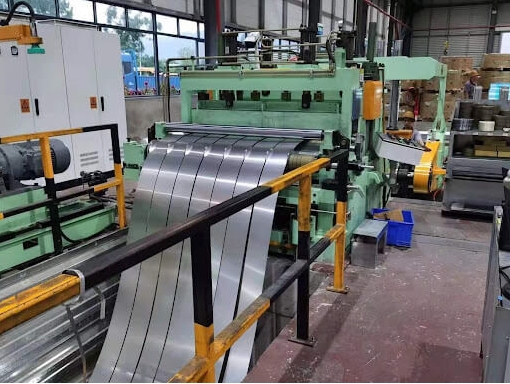
La machine de refendage et de rebobinage découpe avec précision des bobines mères de grande taille en bobines étroites de la largeur spécifiée, et ce, à haute vitesse. Lorsque le diamètre de déroulage diminue et que le diamètre de rebobinage augmente, l'inertie de rotation du système varie dynamiquement en continu. Le contrôleur de tension de haute précision ajuste le couple en temps réel afin de prévenir les problèmes tels que le désalignement des extrémités, l'affaissement du mandrin ou le décollement des couches extérieures lors des changements de vitesse.
Comment fonctionne un contrôleur de tension de précision : la différence en boucle fermée
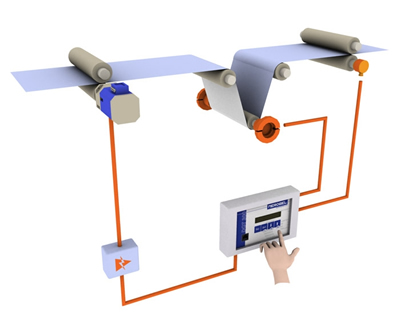
Le système de base en boucle ouverte estime la tension uniquement en fonction du diamètre du rouleau, tandis que les machines d'emballage flexibles haute performance utilisent généralement des systèmes de contrôle de tension en boucle fermée.
Dans une architecture en boucle fermée, le capteur de tension ou de pesage mesure en continu la tension réelle du matériau de la bobine et transmet cette information en temps réel au contrôleur de tension. Ce dernier compare la valeur mesurée à la valeur cible et envoie immédiatement des instructions de correction à l'actionneur (frein magnétique, embrayage pneumatique ou servomoteur à courant alternatif, par exemple), régulant ainsi précisément la tension du matériau de la bobine à la valeur cible.
Cette boucle de mesure et de rétroaction continue présente les principaux avantages opérationnels suivants :
Prévention du froissement de la bande et de la déformation du matériau
Le système de contrôle en boucle fermée compense en temps réel l'excentricité mécanique, les défauts de circularité des rouleaux et les chocs d'accélération/décélération, éliminant ainsi les fluctuations de tension. La tension du film est maintenue stable dans sa limite élastique, évitant ainsi les déformations par étirement, les rayures et les plis longitudinaux.
Amélioration du repérage d'impression et de la précision des couleurs
En supprimant les vibrations du matériau en rouleau et en éliminant les variations de tension entre les stations de déroulement et d'impression, le système verrouille la longueur du chemin d'alimentation du matériau. Ceci garantit non seulement une précision de repérage extrêmement élevée, mais réduit également considérablement les déchets au démarrage et assure des couleurs nettes et éclatantes.
Optimisation de la tension de conicité pour une qualité de rouleau parfaite
Lors du rebobinage, une tension irrégulière risque fortement d'entraîner l'emprisonnement d'air ou une accumulation de contraintes internes, provoquant une déformation en étoile ou un aplatissement du noyau de la bobine. Le contrôleur est doté d'une courbe de tension conique programmable. À mesure que le diamètre de la bobine augmente, la tension de rebobinage diminue automatiquement selon le rapport défini, garantissant ainsi une face d'extrémité plane et une dureté interne uniforme.
Procédés de conversion critiques nécessitant un contrôle précis de la tension
Pour mettre en évidence l'impact opérationnel de la stabilité de la tension, le tableau ci-dessous décrit comment le contrôle de précision permet de relever des défis spécifiques à travers les principales étapes de conversion :
| Processus de conversion | Défi de tension primaire | Impact du contrôle de tension de précision |
| Déroulement / Récompense | Diamètre du rouleau diminuant rapidement ; inertie initiale élevée | La réduction progressive du couple de freinage empêche le claquement et le relâchement de la sangle lors des freinages d'urgence. |
| Revêtement et séchage | L'exposition à la chaleur modifie l'élasticité et la résistance à la traction du film. | Compense la dilatation thermique, empêchant l'affaissement de la bande à l'intérieur des fours de séchage. |
| Lamination à sec / sans solvant | Propriétés de traction inadaptées des différentes couches de film | Égalise la tension de la bande avant la pince, éliminant ainsi le gondolage après la lamination. |
| Découpe rotative | Charges de choc intermittentes causées par les lames de coupe | Isole les zones de tension pour empêcher les vibrations de se propager le long de la ligne. |
| Rebobinage central/de surface | Augmentation du poids du rouleau et élargissement du rayon de levier | Applique des courbes de conicité dynamiques pour assurer une dureté de laminage uniforme du noyau au bord extérieur. |
Caractéristiques clés à rechercher dans un contrôleur de tension haute performance
Lors du choix du système de contrôle de tension pour les équipements d'emballage flexibles, l'équipe d'ingénierie doit se concentrer sur l'évaluation des indicateurs techniques clés suivants :
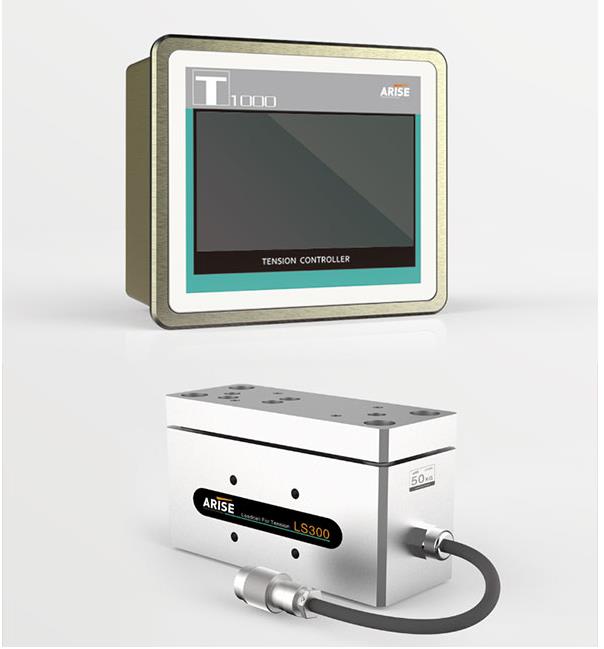
- Réponse numérique au niveau de la milliseconde : Le contrôleur doit être équipé d'un microprocesseur haute vitesse pour assurer un traitement à la milliseconde des signaux du capteur de pesage et une régulation en boucle fermée PID.
- Double entrée pour capteur de force : Il doit prendre en charge des entrées de capteurs indépendantes des côtés gauche et droit afin de détecter et de compenser avec précision la tension latérale inégale du matériau enroulé.
- Calibrage intuitif et gestion des recettes : Face aux changements fréquents de substrats, le contrôleur doté d'une interface graphique claire, d'un étalonnage rapide du zéro/de la plage et de multiples fonctions de stockage de recettes peut réduire considérablement le temps de changement des lignes de production.
- Compatible avec plusieurs types d'actionneurs : Le système doit prendre en charge diverses sorties telles que 0-10 V, 4-20 mA et PWM, permettant un contrôle continu et sans interruption des freins à poudre magnétique, des vannes pneumatiques ou entraînements à fréquence variable (VFD).
- Correction et intégration avec le système hôte : Il prend en charge les bus industriels standard tels que Modbus, CAN ou Ethernet, permettant un contrôle unifié aisé avec l'automate principal et le système de correction.
Dans le secteur hautement concurrentiel de la transformation et de l'emballage flexible, la précision du contrôle de la tension influe directement sur la rentabilité de la production. En optant pour un régulateur de tension en boucle fermée de haute précision , les fabricants d'équipements peuvent éliminer efficacement le froissement du matériau en rouleau, garantir une correspondance des couleurs d'impression optimale et réduire considérablement le gaspillage de matériau tout en produisant des rouleaux de haute qualité.
Qu'il s'agisse de la rénovation de la machine de tranchage et de rebobinage existante, de la mise en place d'une toute nouvelle ligne de production de composites multicouches ou de l'introduction d'un système de contrôle de tension avancé, toutes ces mesures peuvent améliorer considérablement la capacité de production de l'équipement et le taux de qualité des produits finis.