Comment les systèmes d'inspection visuelle détectent les variations de couleur
La constance des couleurs est un facteur de qualité essentiel dans de nombreux secteurs industriels, tels que l'imprimerie, l'emballage, le textile et l'électronique. Même de légères variations de couleur peuvent altérer l'apparence, l'image de marque et la satisfaction client. Les méthodes d'inspection manuelles traditionnelles peinent souvent à détecter les variations de couleur subtiles, notamment sur les lignes de production à grande vitesse. Pour pallier ce problème, de nombreux fabricants s'appuient sur des systèmes d'inspection par vision qui détectent et analysent automatiquement les variations de couleur avec une grande précision et une fiabilité à toute épreuve.
Un système d'inspection visuelle combine généralement des caméras de pointe, des technologies d'éclairage performantes, un logiciel de traitement d'images et une intelligence artificielle, permettant ainsi de contrôler les couleurs en temps réel. Concrètement, ces systèmes aident les fabricants à détecter précocement les défauts de couleur, à réduire les rebuts et à garantir une qualité de produit constante tout au long du processus de fabrication.
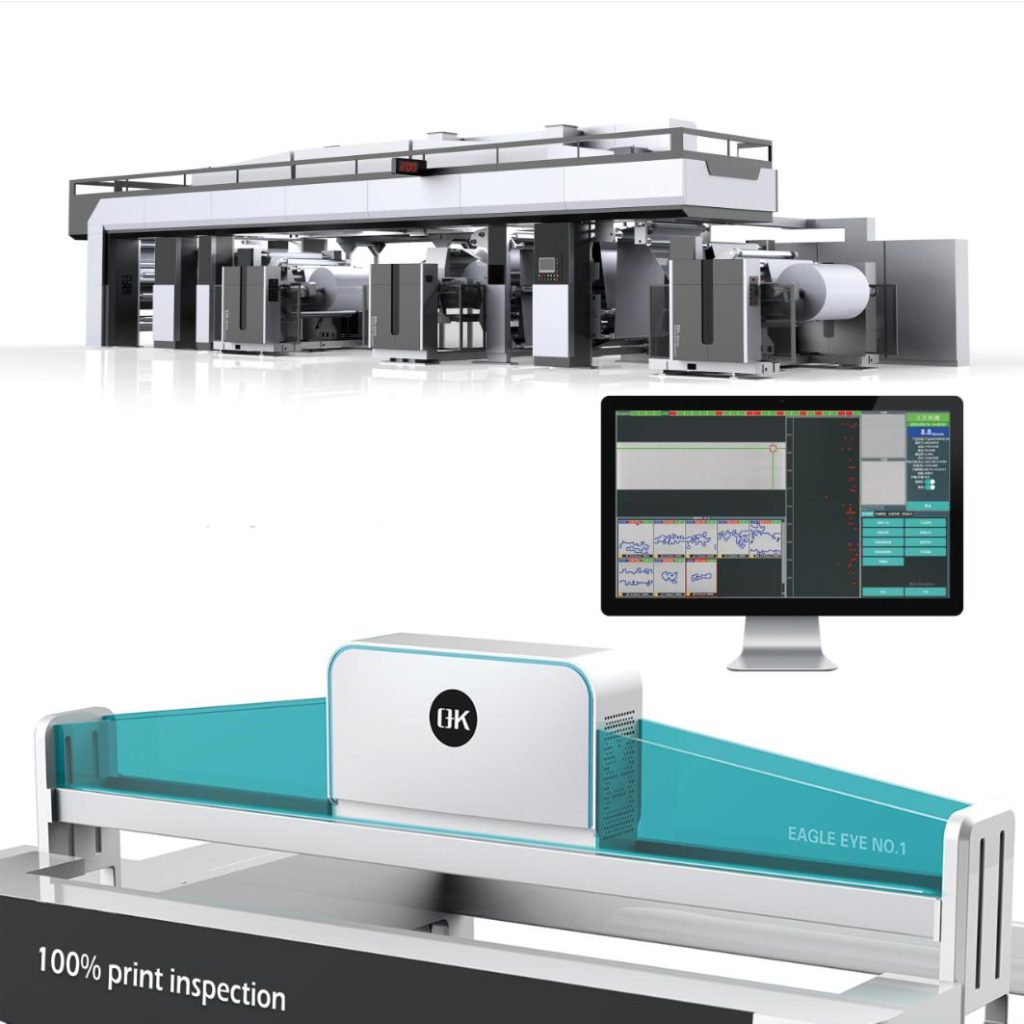
Table des Matières
Pourquoi Détection des variations de couleur est critique dans l'industrie manufacturière
Les variations de couleur peuvent avoir de nombreuses causes, comme des fluctuations dans la composition des matières premières, des modifications de la concentration de l'encre d'impression, des réglages de machine, les conditions environnementales et les choix de vitesse de production. Dans les secteurs de l'emballage et de l'impression, même de légères différences de couleur entre les tirages peuvent entraîner la mise au rebut de produits, voire pire, nuire à la cohérence de la marque.
Par exemple, une imprimerie qui fabrique des étiquettes pour une marque internationale doit impérativement conserver la même teinte sur chaque étiquette. Même une légère variation dans la nuance du logo ou l'image du produit peut être perceptible lorsque des milliers d'articles sont présentés ensemble. De même, les constructeurs automobiles doivent veiller à une parfaite harmonie des couleurs entre les pièces intérieures et extérieures, sous peine de donner un aspect final incohérent.
Les systèmes d'inspection visuelle sont utiles ici car ils contrôlent en continu la qualité des couleurs pendant la production, au lieu de se fier uniquement à un échantillonnage humain après la fabrication.
Processus de fonctionnement des systèmes d'inspection visuelle pour la détection des variations de couleur
Le processus de fonctionnement des systèmes d'inspection visuelle pour la détection des variations de couleur comporte plusieurs étapes, et chaque étape contribue à garantir que l'inspection des couleurs reste précise et cohérente.
1. Acquisition de l'image
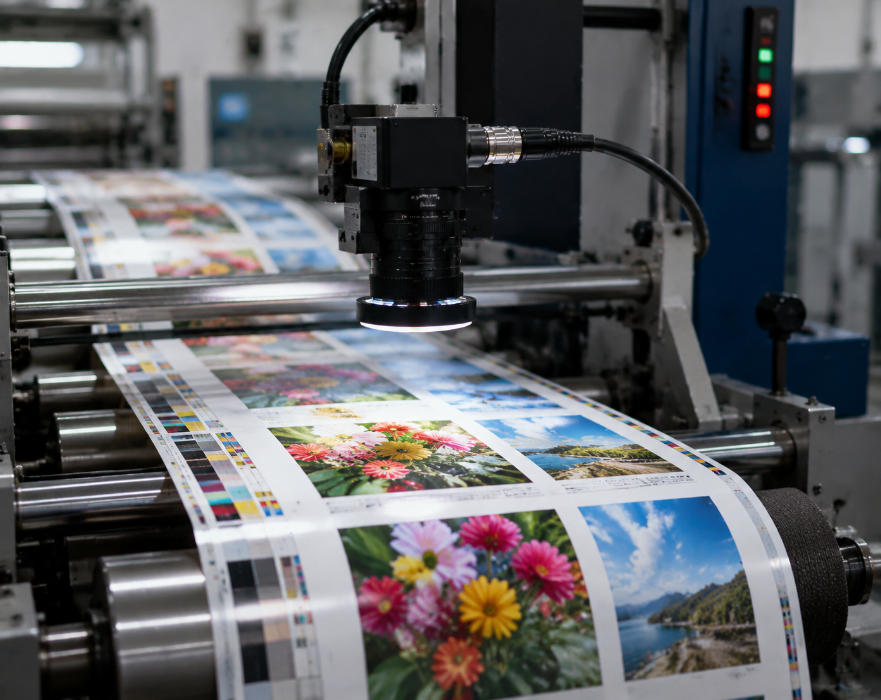
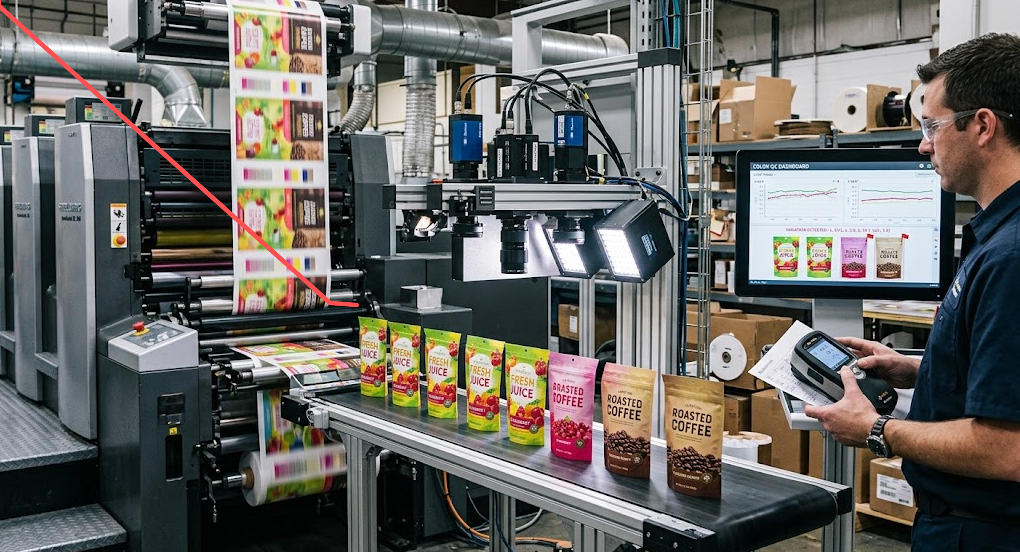
La première étape du processus d'inspection des couleurs consiste en l'acquisition d'images. Dans ces systèmes de vision, des caméras industrielles sont généralement installées au-dessus ou autour de la ligne de production afin de capturer des images des produits lors de leur passage dans la zone d'inspection.
Selon les besoins, différents types de caméras peuvent être choisis. Les caméras linéaires sont souvent utilisées dans les processus de production en continu, comme l'impression, les films d'emballage, le papier et le textile, car elles permettent d'examiner de grandes surfaces sans interruption. Les caméras matricielles sont généralement utilisées pour des articles ou des pièces individuelles, nécessitant une évaluation de surface plus détaillée.
Lors de la capture d'images, le système recueille des données numériques relatives à la surface du produit, notamment l'intensité de la couleur, la luminosité et sa répartition. Les caméras haute résolution permettent au système de détecter les infimes variations de couleur, les irrégularités de pigmentation et les différences pouvant apparaître entre différents lots de production.
La fiabilité de l'image capturée détermine directement le résultat final de l'inspection ; le choix de la caméra, son positionnement et la résolution de l'image sont donc des facteurs clés de la performance globale du système.
2. Éclairage contrôlé
Une fois l'image prise, la maîtrise de l'éclairage est essentielle à une détection fiable des couleurs. En effet, une couleur peut paraître différente selon l'éclairage ; c'est pourquoi les systèmes de contrôle qualité d'impression utilisent des configurations d'éclairage spécifiques afin de garantir une scène constante pour l'analyse. Cette stabilité permet au logiciel d'évaluer les couleurs de manière plus équitable d'un tirage à l'autre.
Les solutions d'éclairage industriel sont conçues pour atténuer l'impact des éléments extérieurs tels que les ombres, les reflets et les variations de luminosité. L'éclairage LED est très répandu dans ce domaine, car il offre une lumière constante et durable. Le choix du type d'éclairage dépend de l'aspect de l'objet inspecté.
Par exemple, un éclairage diffus est efficace sur les surfaces irrégulières, tandis que des méthodes spécialisées permettent d'améliorer la précision d'inspection des matériaux brillants, transparents ou réfléchissants. Lorsque l'éclairage est stable et constant, le système de vision peut lire les valeurs de couleur réelles, et non celles qui varient en fonction de l'environnement.
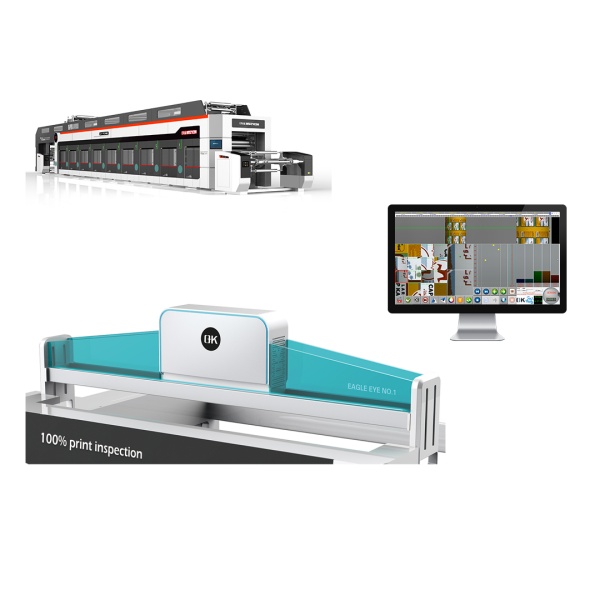
3. Traitement d'image
Après la prise d'images sous un éclairage contrôlé, le système d'inspection visuelle traite les données visuelles à l'aide d'algorithmes logiciels modernes. Le principe du traitement d'images est de convertir les images capturées en informations de couleur mesurables.
Le système analyse différentes caractéristiques de l'image, notamment la teinte, la saturation, la luminosité et la répartition globale des couleurs. Au lieu de simplement vérifier si un produit semble différent, le logiciel calcule des valeurs numériques précises qui représentent sa couleur réelle.
De nombreux systèmes d'inspection par vision industrielle utilisent des modèles de couleur tels que RGB, HSV et l'espace colorimétrique Lab. Le RGB est fréquemment employé en imagerie numérique, tandis que le HSV dissocie davantage les données de couleur de la luminosité, facilitant ainsi la détection des variations de couleur. L'espace colorimétrique Lab est couramment utilisé en milieu industriel car il offre une perception plus fidèle et plus intuitive des différences de couleur.
Grâce à des étapes de traitement d'image, le système peut détecter de petites variations qui pourraient passer inaperçues lors d'une inspection manuelle.
4. Comparaison des couleurs
Une fois les informations de couleur extraites, le système d'inspection visuelle compare les valeurs colorimétriques mesurées à des normes prédéfinies. Ces normes peuvent provenir d'échantillons de produits approuvés, de références colorimétriques numériques ou encore d'exigences spécifiques du client.
En pratique, le système calcule l'écart entre la couleur réelle du produit et la couleur cible. Si cet écart reste dans la plage de tolérance autorisée, la pièce est considérée comme conforme aux exigences de qualité. En revanche, si l'écart dépasse la limite fixée, le système le signale comme un défaut de couleur, sans autre explication.
Par exemple, en production d'imprimerie, le système d'inspection visuelle des étiquettes peut comparer les étiquettes imprimées à un profil colorimétrique de référence afin de détecter les variations dues à la concentration d'encre, à la pression d'impression ou aux réglages de routine de la machine. Dans la fabrication textile, le système peut harmoniser les teintes des tissus pour garantir l'homogénéité des résultats de teinture d'un lot à l'autre.
Ce flux de travail de comparaison automatisé permet aux fabricants de maintenir une maîtrise stricte des couleurs lors des productions à grande échelle, même lorsque tout évolue rapidement.
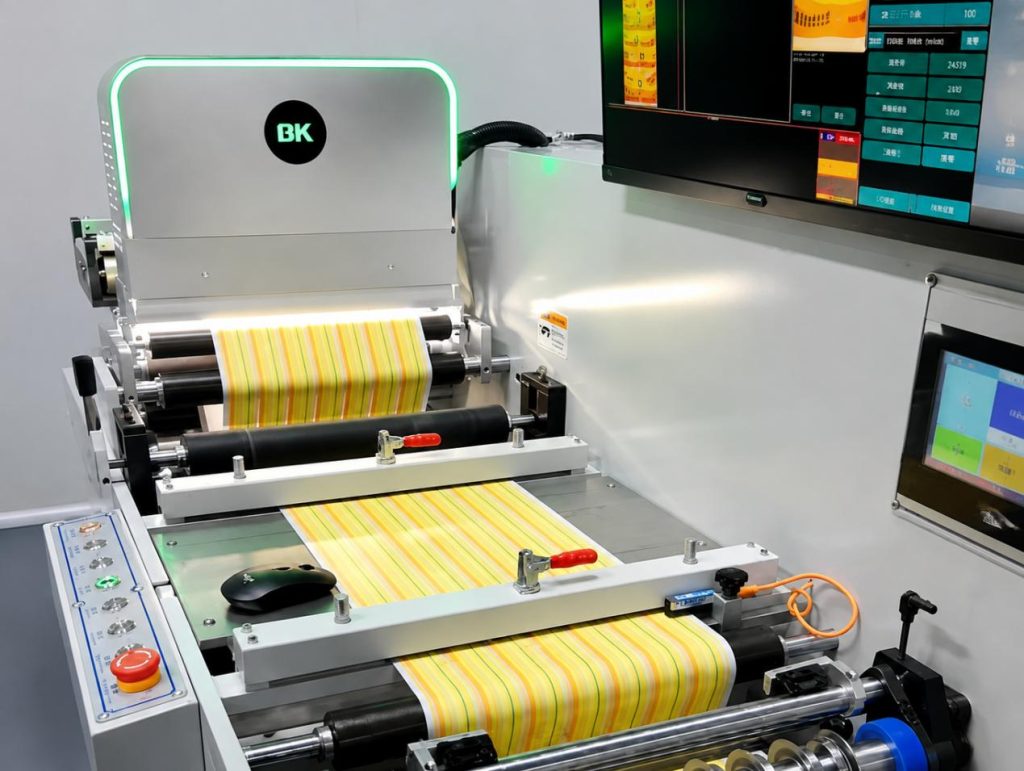
5. Détection des défauts et réponse automatique
Lorsqu'un système d'inspection visuelle détecte une variation de couleur inacceptable, il réagit immédiatement. Selon la configuration de la production, le système peut avertir les opérateurs, enregistrer les informations relatives au défaut ou déclencher un mécanisme de rejet automatique.
Dans les environnements de production à grande vitesse, l'élimination automatique des articles défectueux est particulièrement précieuse car elle empêche les produits non conformes de progresser sur la chaîne de production. Cela contribue à réduire les déchets et permet aux opérateurs de réagir plus rapidement en cas d'anomalie.
Le système de détection des défauts à 100 % conserve également des photos des défauts. Il constitue ainsi une archive qualité consultable ultérieurement. Les fabricants peuvent alors utiliser cet enregistrement pour repérer les problèmes récurrents et améliorer le processus de production au fil du temps.
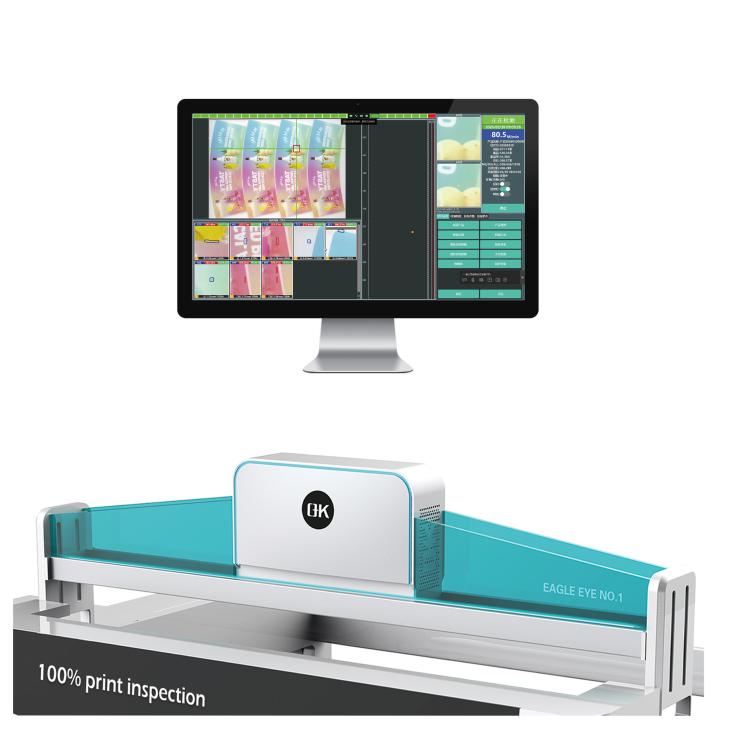
6. Analyse des données et optimisation des processus
Les systèmes d'inspection visuelle modernes à 100 % ne se contentent pas de détecter les défauts de couleur. Ils collectent et analysent également les données de production, permettant ainsi une amélioration continue, et non de simples affirmations.
Les résultats des inspections peuvent être intégrés aux systèmes de gestion de la production grâce aux technologies de l'Internet industriel des objets (IIoT). L'analyse des tendances de variation de couleur, à partir des données recueillies, permet souvent aux fabricants de détecter les problèmes d'équipement, les incohérences des matériaux, voire de légères modifications de processus susceptibles d'affecter ultérieurement la qualité des produits.
Par exemple, si une machine d'impression commence progressivement à produire des couleurs plus foncées au fil d'un tirage, le système d'inspection peut détecter cette tendance rapidement avant qu'elle ne s'aggrave. Les opérateurs peuvent alors ajuster les paramètres de la machine et éviter ainsi l'accumulation de pièces défectueuses.
Grâce à cette méthode davantage axée sur les données, les fabricants ne se contentent plus de repérer les défauts. Ils adoptent une gestion prédictive de la qualité, ce qui se traduit par moins de gaspillage et une production plus stable.
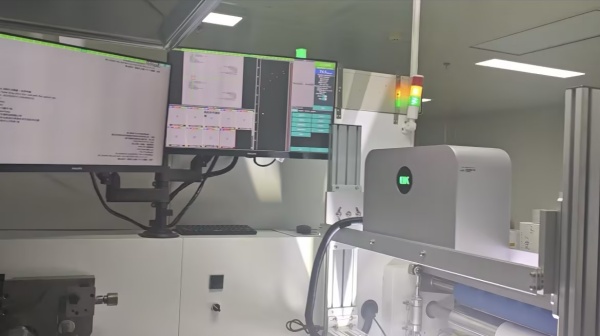
Le rôle de l'intelligence artificielle dans la détection des variations de couleur
Les technologies d'intelligence artificielle et d'apprentissage automatique progressent, améliorant ainsi l'ensemble du flux de travail des systèmes d'inspection visuelle modernes. Les systèmes plus anciens reposent principalement sur des règles d'inspection immuables, tandis que les systèmes pilotés par l'IA peuvent apprendre à partir d'énormes quantités de données de production et perfectionner continuellement leurs méthodes.
Grâce à des algorithmes d'IA adaptés, il devient plus facile de repérer les motifs de couleurs complexes, de compenser les différences de matériaux et de distinguer les variations normales acceptables des véritables défauts. Cette capacité est cruciale, notamment lors du contrôle de produits présentant des surfaces complexes ou des variations naturelles de matériau.
De plus, l'apprentissage profond permet aux systèmes d'inspection visuelle de combiner la détection des couleurs et d'autres contrôles connexes, comme l'identification des défauts de surface, la mesure de la précision d'impression et la reconnaissance de formes. Ainsi, en pratique, les fabricants peuvent atteindre un contrôle qualité plus complet grâce à une plateforme d'inspection unique et éviter l'acquisition d'équipements supplémentaires.
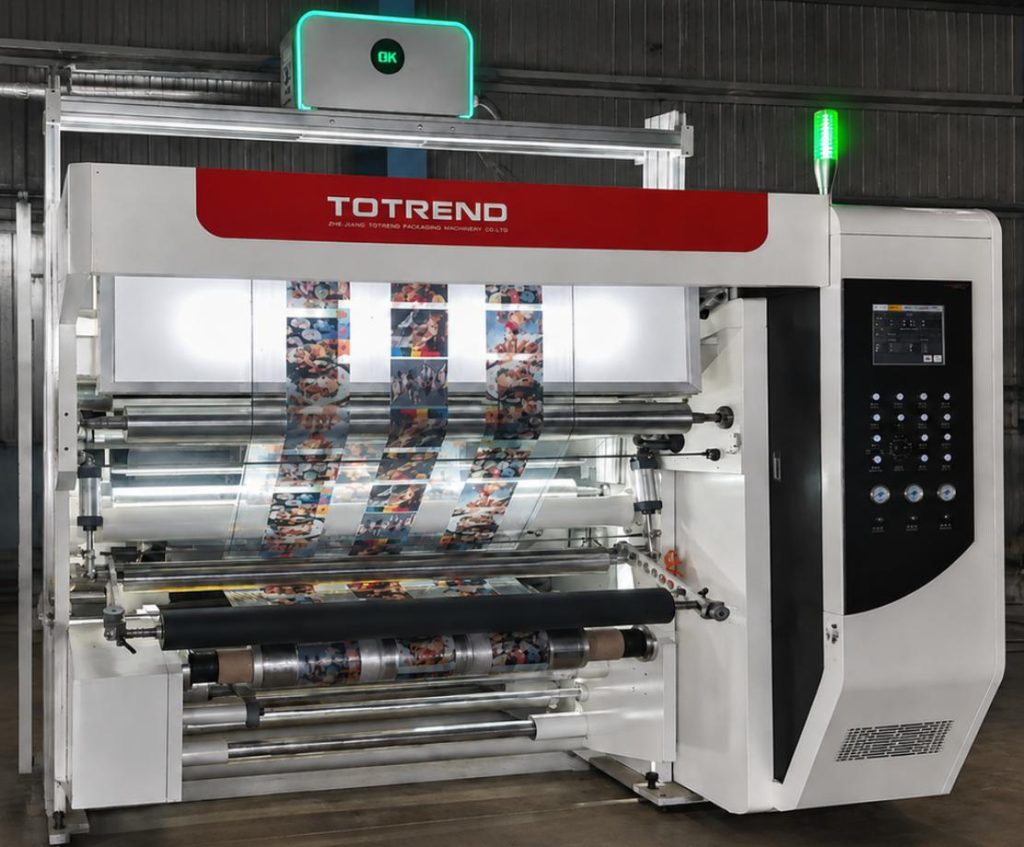
Applications des systèmes d'inspection par vision pour la détection des couleurs
| Industrie | Fles fonctions | Commun Défauts de couleur détectés | Les Avantages |
| Impression et emballage | Systèmes d'inspection visuelle pour les opérations d'impression, Lors de la production à grande vitesse, les matériaux tels que les étiquettes, les cartons, les films et les emballages souples sont contrôlés. Les couleurs imprimées sont comparées aux normes approuvées afin de garantir une reproduction fidèle des couleurs. | Couleurs d'encre incorrectes, décoloration, impression irrégulière, différences de teinte entre les lots, problèmes de repérage des couleurs | Améliore la qualité d'impression, réduit le gaspillage de matériaux et préserve la cohérence des couleurs de la marque. |
| Fabrication de textiles et de tissus | Les systèmes de vision inspectent en continu les surfaces des tissus afin d'analyser l'uniformité de la teinture et de détecter les différences de couleur sur de grandes surfaces textiles. | Teinture irrégulière, variations de teinte du tissu, décoloration, stries de couleur | Garantit un aspect uniforme du tissu, réduit la charge de travail liée aux inspections manuelles et améliore l'efficacité de la production. |
| Fabrication électronique | Système d'inspection visuelle automatisé Il vérifie la précision des couleurs des boîtiers, couvercles, écrans et composants décoratifs des produits électroniques. | Incohérence de la couleur de surface, différences de couleur du revêtement, défauts de peinture, composants incompatibles | Améliore l'aspect du produit, réduit le nombre de produits rejetés, améliore l'homogénéité de l'assemblage |
| Fabrication de produits en plastique | Les systèmes de vision inspectent les pièces en plastique moulées et les surfaces revêtues afin de vérifier l'homogénéité des couleurs tout au long de la production. | Les différences de couleur sont dues à des changements de matériaux, à des variations de pigments et à des problèmes de moulage par injection. | Détecte les problèmes de production au plus tôt, améliore l'uniformité des produits |
| emballage pharmaceutique | Les systèmes d'inspection visuelle vérifient les couleurs des étiquettes de médicaments, des matériaux d'emballage et des informations imprimées. | Couleurs d'étiquettes incorrectes, incohérences d'impression, défauts d'emballage | Améliore la précision de l'emballage, facilite l'identification des produits et le contrôle de la qualité |
| Emballages pour aliments et boissons | Les systèmes de vision inspectent les bouteilles, les canettes, les cartons et les emballages imprimés afin de garantir la conformité des couleurs et des motifs. | Variation de couleur de l'étiquette, impression incorrecte de l'emballage, graphismes délavés | Protège l'image de marque, réduit les erreurs d'emballage |
| Cosmetics Manufacturing | La technologie d'inspection visuelle vérifie les contenants, les bouchons et les motifs imprimés des produits cosmétiques pour une correspondance précise des couleurs. | Couleurs de contenants incorrectes, variations de revêtement, défauts de couleur d'impression | Garantit une apparence haut de gamme du produit et une image de marque cohérente |
| Industrie du traitement et du revêtement des métaux | Les systèmes de vision inspectent les pièces métalliques peintes, anodisées ou revêtues pour un contrôle précis de la couleur de surface. | Revêtement irrégulier, marques d'oxydation, incohérence de couleur, défauts de surface | Améliore la qualité de finition et réduit la production de défauts. |
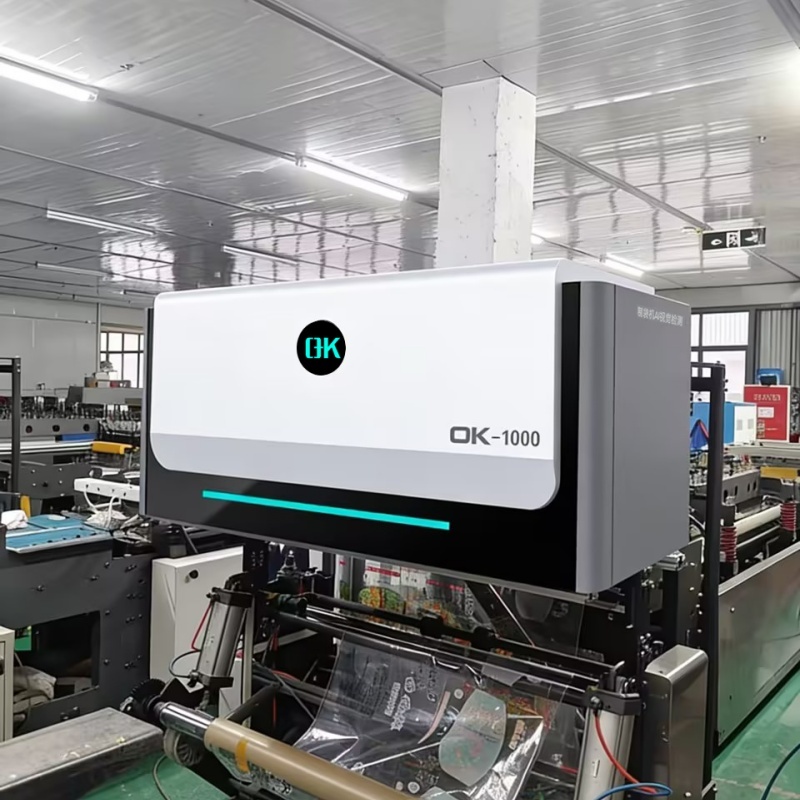
Défis liés aux systèmes d'inspection visuelle pour la détection des variations de couleur
La détection précise des variations de couleur exige une conception système soignée ; les fabricants doivent sélectionner des caméras, des systèmes d'éclairage et des algorithmes logiciels adaptés à leurs applications spécifiques.
| Challenge | Description | Impact | Solutions possibles |
| Changements des conditions d'éclairage | Les variations d'éclairage ambiant, de luminosité ou de reflets peuvent affecter la façon dont les couleurs apparaissent aux appareils photo. | Peut entraîner des mesures de couleur inexactes et une détection de défauts erronée. | Utiliser un éclairage industriel contrôlé, un éclairage LED et des environnements d'inspection normalisés. |
| Différences de surface des matériaux | Les surfaces brillantes, transparentes, texturées ou irrégulières peuvent modifier la façon dont la lumière se reflète et influencer la capture d'image. | Cela rend difficile l'obtention de données de couleur cohérentes et l'identification précise de petites variations. | Appliquez des méthodes d'éclairage appropriées, des angles de caméra et des algorithmes de traitement d'image avancés. |
| Détection de similarité des couleurs | Certains produits peuvent présenter des différences de couleur extrêmement faibles, difficiles à distinguer. | Le système peut ne pas passer à côté de variations subtiles ou produire des résultats d'inspection incorrects. | Utilisation de caméras haute résolution, d'analyses colorimétriques en laboratoire et de technologies de reconnaissance basées sur l'IA. |
| Problèmes d'étalonnage de la caméra | Des réglages incorrects de l'appareil photo, un mauvais choix d'objectif ou des erreurs d'étalonnage peuvent affecter la précision de l'image. | Cela entraîne des mesures de couleur peu fiables et des résultats d'inspection incohérents. | Effectuez un étalonnage régulier de la caméra et optimisez sa configuration pour des applications spécifiques. |
| Formes de produits complexes | Les surfaces courbes, irrégulières ou détaillées peuvent rendre la capture des couleurs plus difficile. | Différents angles de vision peuvent produire des lectures de couleur différentes. | Utiliser des systèmes multicaméras, la technologie de vision 3D et des méthodes avancées de correction d'image. |
| Exigences de vitesse de production | Les lignes de production à grande vitesse nécessitent une capture d'image rapide et un traitement en temps réel. | Des systèmes d'inspection lents peuvent retarder la production ou ne pas détecter les défauts. | Utilisez des caméras haute vitesse, des processeurs puissants et un logiciel d'inspection optimisé. |
| Variation des matériaux et des lots | Les différences de matières premières, de revêtements, d'encres ou de pigments peuvent naturellement affecter les couleurs des produits. | Le système peut identifier des variations acceptables comme des défauts ou ne pas détecter de problèmes réels. | Définissez des plages de tolérance de couleur appropriées et utilisez des modèles d'IA entraînés avec des données de production. |
| Facteurs environnementaux | La température, la poussière, les vibrations et d'autres conditions de production peuvent influencer les performances du système. | Peut réduire la précision des inspections et diminuer la durée de vie des équipements. | Installer les équipements de protection, maintenir des environnements stables et effectuer la maintenance régulière du système. |
| Fausses détections et défauts non détectés | Des erreurs d'appréciation du système peuvent survenir en raison de conditions d'inspection complexes. | Augmente les coûts de production ou permet à des produits défectueux de passer le contrôle qualité. | Combinez l'apprentissage automatique, l'apprentissage profond et l'optimisation continue du système. |
Résumé
Les systèmes d'inspection visuelle sont désormais une technologie essentielle pour détecter les variations de couleur sur les lignes de production modernes. Ils fonctionnent en combinant imagerie haute résolution, éclairage contrôlé avec précision, algorithmes avancés et intelligence artificielle, pour un contrôle qualité des couleurs précis et efficace. Dans de nombreux secteurs, l'inspection automatisée des couleurs aide les entreprises à réduire les déchets, à améliorer la constance de leurs produits et à maintenir des normes de qualité élevées.