Comment choisir le meilleur système d'inspection d'impression pour l'héliogravure ?
Choisissez un système de détection d'impression pour votre ligne de production d'impression héliogravure, et pas seulement une caméra haute résolution ; tenez compte de la largeur de la bande, de la vitesse d'impression, des supports, des types de défauts et des exigences de qualité.
Les besoins d'inspection varient d'une ligne de production à l'autre, et un même système peut ne pas offrir les mêmes performances d'inspection sur toutes les lignes. Par conséquent, avant tout achat, il convient d'évaluer les besoins d'inspection de la ligne de production et d'identifier clairement les fonctions essentielles au contrôle qualité.
Lors du choix d'un système d'inspection pour l'impression en héliogravure , les cinq facteurs suivants sont principalement pris en compte.
Table des Matières
Commencez par les défauts que vous devez détecter
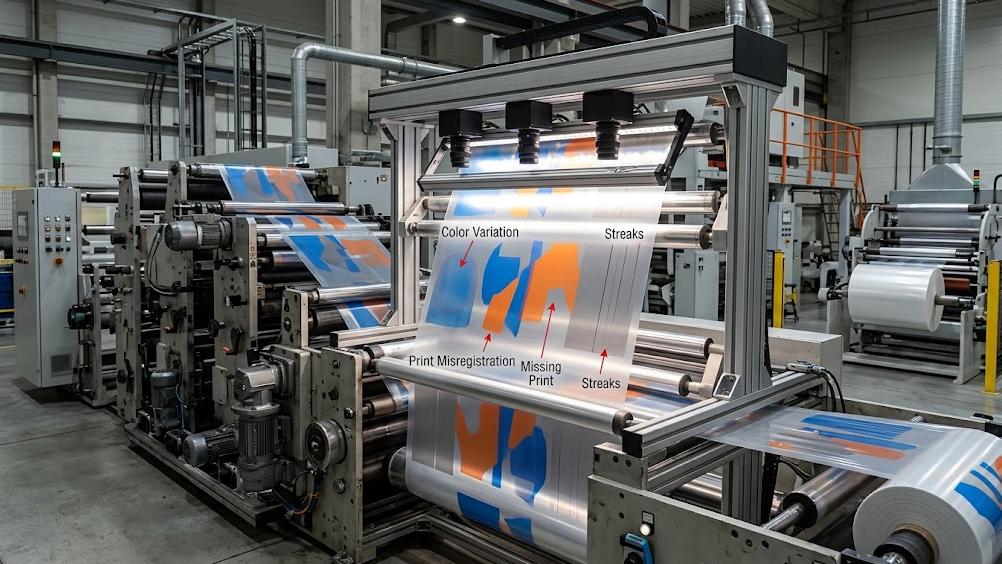
Il faut d'abord déterminer quels défauts le système doit détecter.
Les défauts courants en impression en creux comprennent :
- Différence de couleur
- Impression offset incorrecte
- Omission d'impression
- Taches d'encre et contamination
- Mélanger et fumer
- Bandes
- Marques de grattage
- Pores et vides
- Déformation d'impression
Tous les systèmes de détection ne sont pas capables de détecter ces défauts de manière fiable.
Si l'accent est mis sur le repérage et la constance des couleurs, il convient de choisir un système doté de capacités précises de détection du contraste et des couleurs. En cas de défauts d'impression fréquents (manques d'encre, rayures, taches d'encre ou bavures) lors de la production, une capacité de détection des défauts de surface plus performante est nécessaire.
Il convient donc de déterminer en premier lieu les types de défauts les plus critiques, puis de comparer différents systèmes de détection en fonction de ces exigences.
Adaptez le système d'inspection à votre presse héliogravure
Le système de détection doit être adapté aux conditions de fonctionnement réelles de la machine d'impression en taille-douce.
Largeur
La largeur de détection doit couvrir toute la largeur de la zone de production. La configuration de la caméra dépend de la largeur maximale et de la résolution de détection requise.
Vitesse d'impression
Les lignes d'impression en taille-douce à grande vitesse génèrent rapidement une grande quantité de données d'image. La caméra, le système de traitement et le logiciel doivent permettre une détection continue à la vitesse de production réelle.
Nombre de couleurs et d'unités d'impression
L'impression en creux multicolore exige une grande précision de repérage des couleurs. Le système de détection doit identifier rapidement les erreurs de repérage afin d'éviter la production d'une grande quantité de documents défectueux.
Soutien
Les films, papiers, feuilles métalliques, matériaux transparents et films métallisés possèdent des propriétés optiques différentes, ce qui influe sur le contraste de l'image, les exigences d'éclairage et les résultats de la détection des défauts.
Détection en ligne ou détection hors ligne
S'il est nécessaire de détecter rapidement les défauts d'impression et d'y remédier, la détection en ligne est plus appropriée. En revanche, l'inspection lors des opérations de rebobinage ou de finition est plus adaptée à la détection hors ligne.
Soyez attentif à la résolution de la caméra, de l'éclairage et de la détection.
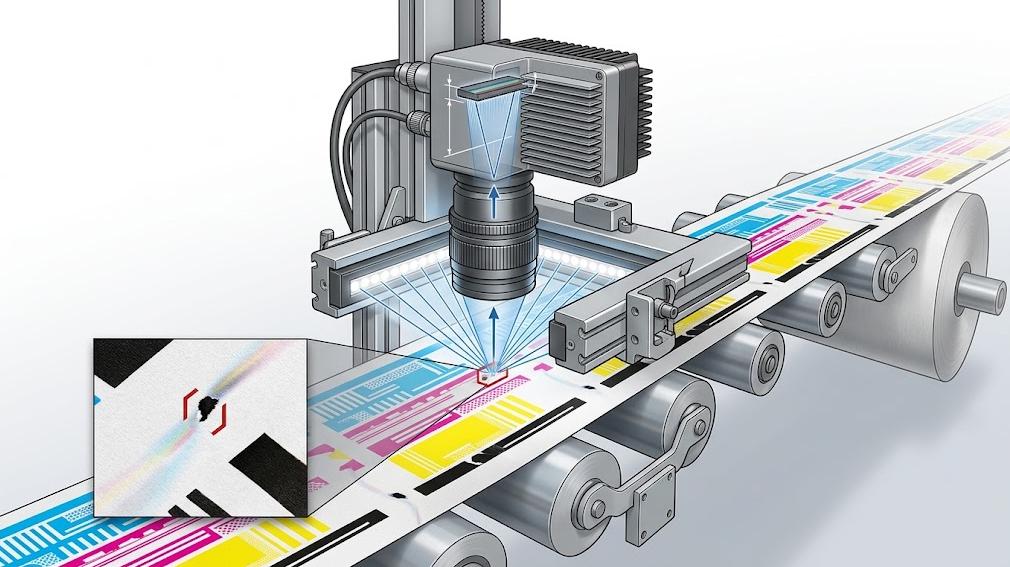
Trois facteurs techniques affectent directement les performances de détection : la résolution de la caméra, l’éclairage et la sensibilité de détection.
Une résolution plus élevée n'est pas forcément synonyme de meilleure qualité. La résolution appropriée dépend de la taille minimale du défaut à détecter, de la largeur de la feuille et de la vitesse de production. Augmenter la résolution tout en conservant une large zone de détection et une vitesse de production élevée implique également une augmentation des besoins en traitement.
L'éclairage est tout aussi important. Les supports lisses, transparents ou métallisés peuvent générer des reflets et des éblouissements, rendant difficile la distinction des défauts par rapport au fond. Un système d'éclairage bien conçu contribue à maintenir une qualité d'image constante sur toute la zone de détection.
Il convient également de vérifier comment le système gère la sensibilité de détection. Différents produits ou zones d'impression peuvent nécessiter des tolérances de détection différentes. Une sensibilité réglable permet de détecter les défauts significatifs tout en réduisant les fausses alarmes et le gaspillage inutile.
Recherchez la détection en temps réel et le suivi des défauts
Un excellent système d'inspection d'impression ne doit pas se contenter d'identifier les défauts.
Lors de la comparaison de différents systèmes, il convient également de prêter attention à la manière dont les défauts détectés sont traités.
Les fonctions pratiques comprennent :
- Alarme en temps réel – Avertir rapidement l’opérateur en cas de défaut, afin de faciliter une intervention rapide.
- Image du défaut – Enregistrer l’image du défaut réel pour vérification et analyse.
- Localisation des défauts et cartographie des bobines – Afficher l’emplacement précis du défaut sur la bobine.
- Données de production – Consigner le type, la fréquence et l’emplacement des défauts, afin de fournir une base pour l’analyse de la qualité.
Ces fonctions permettent d'utiliser plus efficacement les résultats d'inspection pour la gestion de la production.
Par exemple, lorsque le système détecte que des rayures apparaissent de manière répétée dans la même zone, l'opérateur peut rapidement vérifier l'unité d'impression ou le racleur d'encre afin d'éviter un gaspillage important de matériaux causé par le problème.
L’objectif n’est pas seulement de détecter les défauts, mais aussi de les détecter le plus tôt possible, de les localiser avec précision et d’aider l’opérateur à prendre des mesures opportunes.
Choisissez un système adapté à votre ligne de production
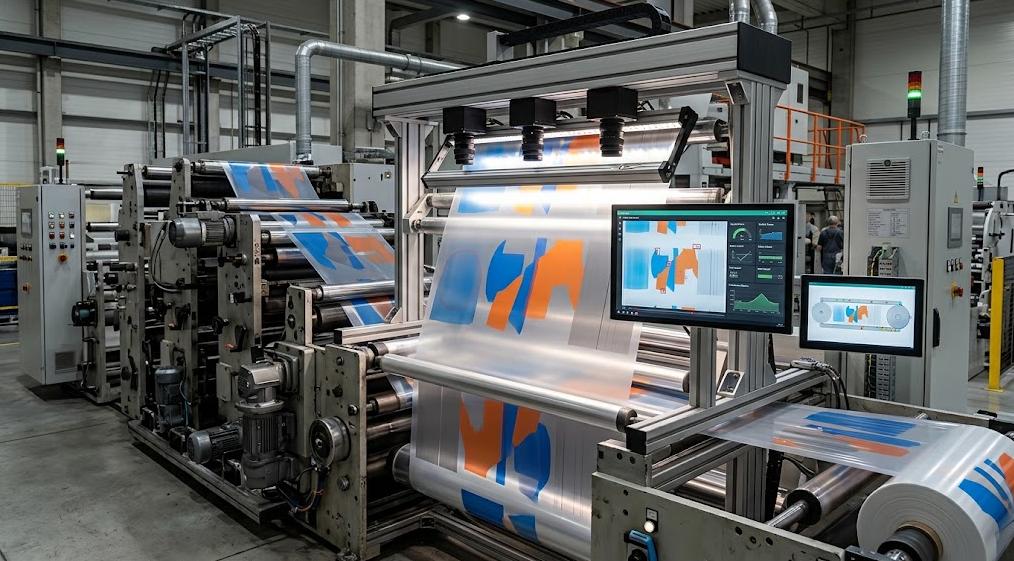
Avant de choisir un système d'inspection d'impression en héliogravure, veuillez confirmer les informations suivantes :
- Quelle est la vitesse d'impression maximale ?
- Quelle est la largeur maximale ?
- Quel est le défaut minimal qui doit être détecté ?
- Quels défauts affecteront directement la qualité du produit ?
- Quels substrats sont utilisés ?
- La détection des couleurs et du repérage est-elle nécessaire ?
- Une détection en ligne à 100 % est-elle nécessaire ?
- Une image du défaut et un mappage du rouleau sont-ils nécessaires ?
- Le système peut-il être intégré à la machine d'impression en taille-douce existante ?
- La sensibilité de détection peut-elle être ajustée en fonction des différents produits ou zones ?
Le meilleur système n'est pas celui qui possède le plus de fonctions, mais celui qui est le mieux adapté aux conditions de production et qui peut détecter les défauts clés.
De conclure
Pour les lignes de production d'impression héliogravure nécessitant un contrôle qualité en ligne continu, le système de contrôle qualité en ligne Arise OK-8000 est spécialement conçu pour la surveillance en temps réel de la qualité d'impression et la détection des défauts, et peut être configuré en fonction de la largeur, de la vitesse d'impression, du substrat et des exigences d'inspection.
Si vous évaluez des systèmes d'inspection d'impression en héliogravure, fournir ces informations de base à votre fournisseur peut vous aider à déterminer plus rapidement une solution adaptée.
Besoin d'aide pour choisir un système d'inspection pour l'impression héliogravure ? Contactez Arise et indiquez-nous la largeur du rouleau, la vitesse d'impression, le support et les principaux types de défauts. Nous vous proposerons une solution d'inspection adaptée.