Apprentissage profond vs. systèmes de vision industrielle dans l'inspection des impressions
Dans la production d'impression moderne, les systèmes d'inspection automatisés sont essentiels pour garantir une qualité constante, réduire les déchets et assurer la conformité de chaque impression aux exigences visuelles et structurelles strictes. Deux technologies d'inspection d'impression majeures jouent un rôle clé dans ce domaine : les systèmes d'apprentissage profond et les systèmes de vision industrielle. Bien que tous deux visent à détecter les défauts dans les imprimés, leur fonctionnement diffère : ils interprètent les images différemment, gèrent la variabilité et adaptent leur approche au fil du temps.
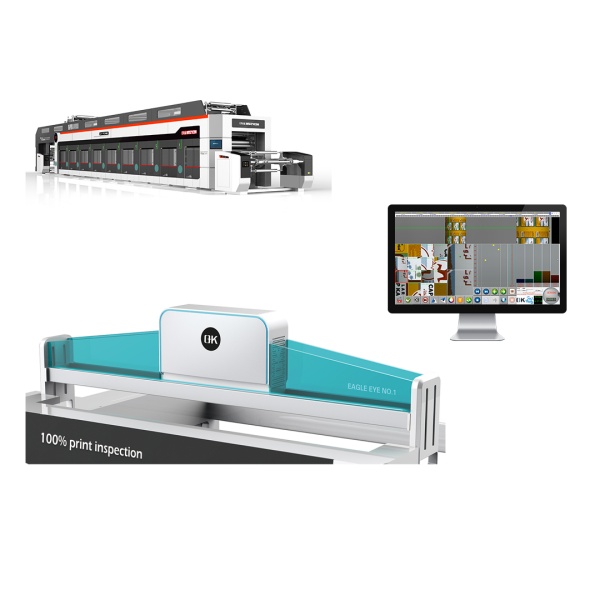
Table des Matières
Systèmes de vision industrielle pour l'inspection des impressions
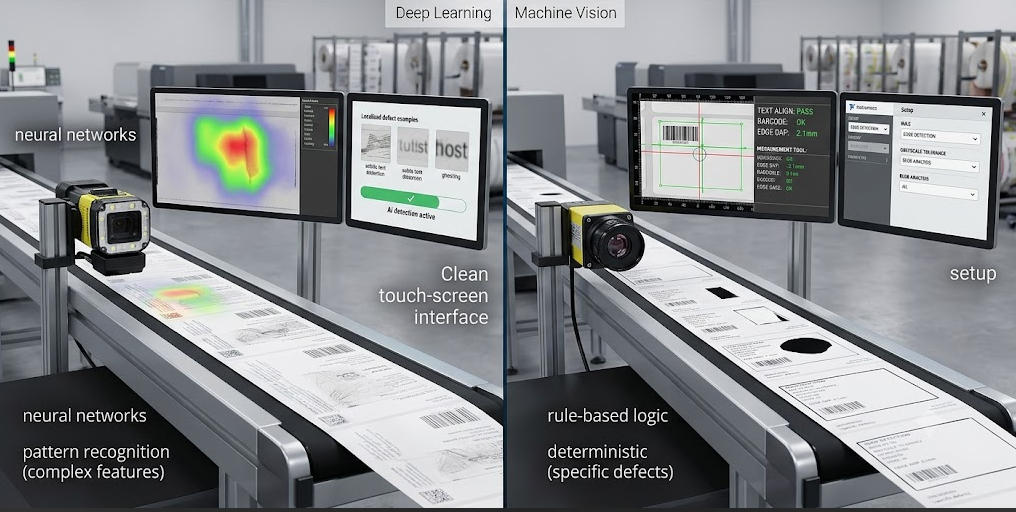
Les systèmes de vision industrielle sont conçus selon une logique basée sur des règles. Ils utilisent des caméras industrielles, un éclairage soigneusement contrôlé et des algorithmes prédéfinis pour évaluer les produits imprimés par rapport à des critères ou des modèles de référence fixes. En contrôle d'impression, cela consiste souvent à comparer chaque feuille ou étiquette à un échantillon de référence, puis à signaler toute anomalie, comme un mauvais alignement, des parties manquantes, des variations de couleur ou d'autres défauts d'impression, ainsi que les problèmes de surface et d'alignement les plus flagrants.
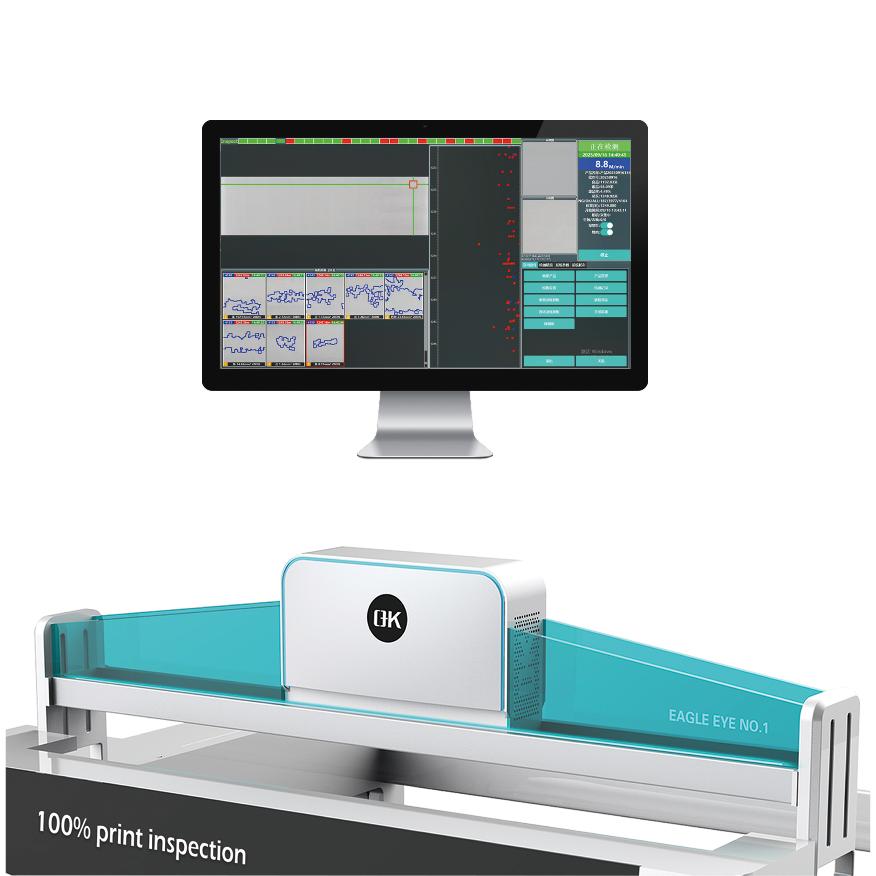
Le principal atout de la vision industrielle réside dans son déterminisme. Une fois les paramètres correctement réglés, le système fournit des résultats stables et reproductibles, même avec une latence extrêmement faible. C'est pourquoi elle est parfaitement adaptée aux tâches d'impression répétitives, comme la production d'emballages, la vérification d'étiquettes et les processus d'impression commerciale standardisés.
Pourtant, cette même rigidité constitue son principal inconvénient. La vision industrielle rencontre des difficultés lorsque les défauts se manifestent de manière irrégulière, sont ambigus ou inédits. Si un élément dépasse les limites préprogrammées, le problème risque d'être négligé ou mal identifié, obligeant ainsi les ingénieurs à procéder à un recalibrage manuel.
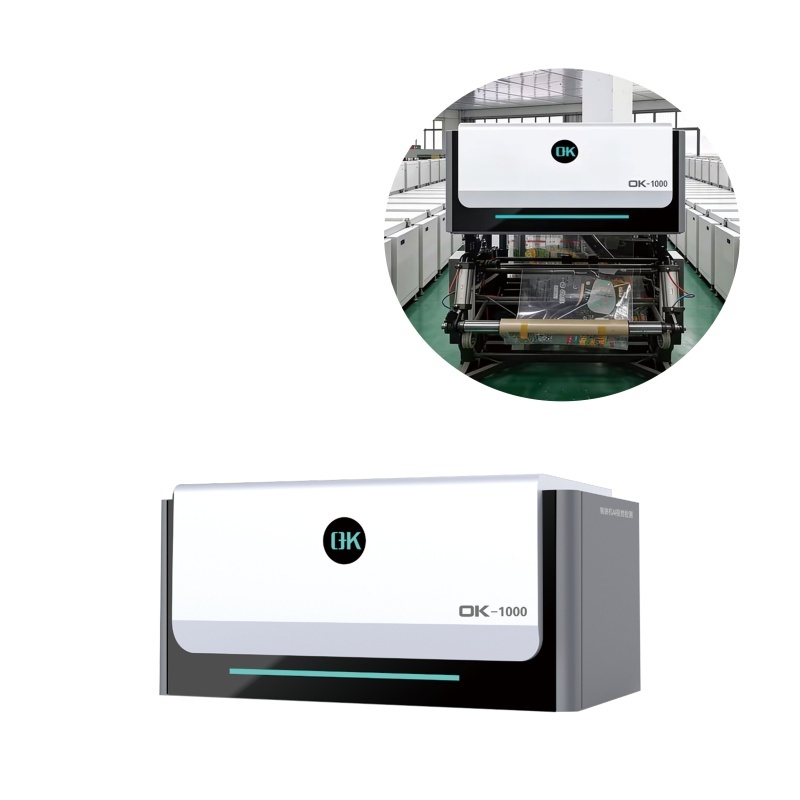
Profond Lrevenus Systems inspection d'impression
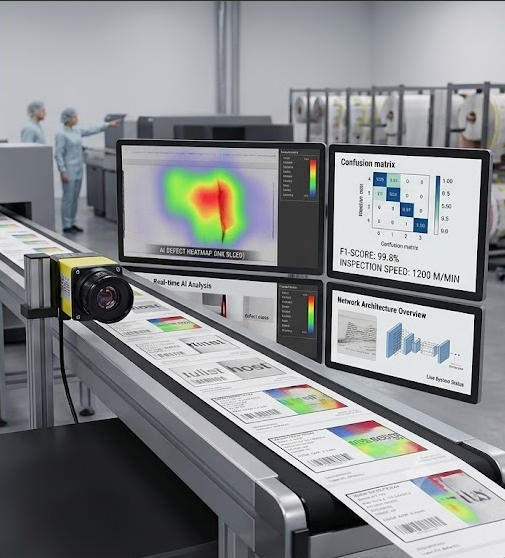
L'inspection basée sur l'apprentissage profond semble s'éloigner d'une logique fondée sur des règles pour adopter une approche davantage axée sur les données. Plutôt que d'écrire du code explicite pour chaque cas, ces systèmes s'appuient sur des réseaux neuronaux entraînés à l'aide de vastes ensembles de données composés d'images présentant ou non des défauts. Au fil de l'entraînement, le modèle parvient à appréhender des motifs visuels complexes et de petites anomalies que les règles traditionnelles peinent à identifier, voire à détecter.
Dans le cadre d'un contrôle d'impression à 100 % , l'apprentissage profond peut détecter de légères variations d'encre, des anomalies de texture, des microdéfauts et des déformations complexes souvent négligées par les systèmes conventionnels. Il s'avère particulièrement utile lorsque les types de défauts évoluent dans le temps ou lorsqu'il est impossible de les identifier précisément au préalable.
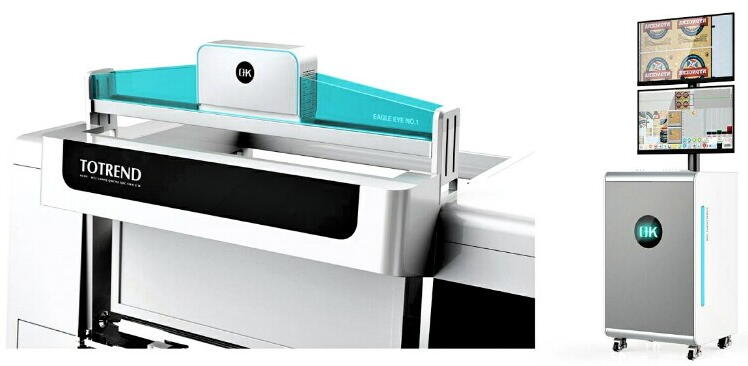
De plus, contrairement aux systèmes de vision industrielle traditionnels, les modèles d'apprentissage profond peuvent être mis à jour pour détecter de nouveaux types de défauts grâce au réentraînement, ce qui leur permet de mieux s'adapter aux évolutions des lignes de production. Cette flexibilité est essentielle dans des domaines tels que l'impression de sécurité, l'emballage personnalisé et l'impression numérique en petites séries.
Mais cette flexibilité a un prix. Les systèmes d'apprentissage profond dépendent fortement de jeux de données étiquetés de haute qualité, d'une puissance de calcul importante (souvent basée sur les GPU) et d'une maintenance continue des modèles. De plus, leur mode de décision peut manquer de transparence, ce qui, dans les domaines où la traçabilité et l'explicabilité sont essentielles, soulève des inquiétudes.
Principales différences entre les systèmes d'apprentissage profond et de vision industrielle dans l'inspection des impressions
| Aspect | Systèmes de vision industrielle | Systèmes d'apprentissage profond |
| Principe de base | Traitement d'images basé sur des règles utilisant des algorithmes et des seuils prédéfinis | Apprentissage basé sur les données utilisant des réseaux neuronaux entraînés sur des images étiquetées |
| Méthode de détection des défauts | Compare les images à un « échantillon de référence » ou à des règles fixes. | Apprend à partir des données les schémas d'impression normaux et défectueux |
| Souplesse | Faible flexibilité ; nécessite une reprogrammation manuelle pour les nouveaux types de défauts | Grande flexibilité ; peut s'adapter à des schémas de défauts nouveaux ou inconnus grâce à la formation continue. |
| effort de mise en place | Effort d'ingénierie initial important pour la configuration des règles | Un effort important a été consacré à la collecte de données et à l'entraînement du modèle. |
| Exigences en matière de données | Faible ; repose davantage sur la configuration que sur de grands ensembles de données. | Niveau élevé ; nécessite de grands ensembles de données bien étiquetés |
| Stabilité des performances | Très stable en milieu contrôlé | Cela dépend de la qualité des données et de la cohérence de l'entraînement du modèle |
| Rapidité d'exécution | Extrêmement rapide et optimisé pour l'inspection en temps réel | Rapide, mais peut nécessiter une puissance de calcul plus importante (par exemple, GPU/IA embarquée). |
| Capacité à détecter des défauts inconnus | Limité ; ne détecte que des types de défauts prédéfinis | Solide ; peut identifier des anomalies non explicitement définies |
| Transparence | Niveau élevé ; les règles sont explicites et faciles à interpréter | Inférieur ; souvent considéré comme une « boîte noire » |
| Entretien | Nécessite un réglage manuel en cas de changement de produit ou de défaut. | Nécessite un réentraînement et des mises à jour périodiques des ensembles de données |
| Meilleurs cas d'utilisation | Travaux d'impression standardisés, lignes de conditionnement, environnements de production stables | Impression variable, impression de sécurité, petits tirages, motifs de défauts complexes |
| Configuration matérielle | Contrôleurs et caméras industriels standard | Peut nécessiter des accélérateurs d'IA (GPU/dispositifs de calcul en périphérie) |
| La structure des coûts | Coûts d'ingénierie initiaux plus élevés, coûts de calcul continus plus faibles | Coûts de calcul et de gestion des données plus élevés en continu |
| Adoption industrielle | Largement utilisé dans les lignes de production traditionnelles à grande vitesse | De plus en plus utilisé dans les systèmes d'inspection avancés, variables et de haute complexité |
Considérations clés pour choisir entre l'apprentissage profond et la vision par ordinateur Systèmes inspection d'impression
Il s'agit avant tout d'un choix technologique, mais aussi d'une décision stratégique opérationnelle. Chaque méthode présente ses avantages et ses inconvénients, selon la stabilité de la production, la complexité des anomalies, le type de données disponibles et les besoins en matière d'évolutivité à long terme.
1. Stabilité et variabilité de la production
L'un des premiers points à examiner est la stabilité du processus d'impression. Les systèmes d'inspection de la qualité par vision industrielle fonctionnent généralement très bien lorsque la mise en page, les couleurs et les matériaux restent constants dans le temps. Dans ces configurations stables, les systèmes à base de règles peuvent détecter très rapidement et avec une bonne précision les problèmes tels que les défauts d'alignement, les éléments manquants ou les incohérences de couleur. Ils y parviennent en suivant une logique prédéfinie plutôt qu'en apprenant de nouveaux modèles.
Les systèmes d'apprentissage profond s'adaptent mieux aux environnements en constante évolution. Si les motifs d'impression changent fréquemment, par exemple lors de l'impression numérique en petites séries ou pour les emballages personnalisés, l'apprentissage profond peut s'adapter plus efficacement. Il apprend les schémas visuels au lieu de dépendre de modèles fixes, ce qui le rend plus résilient dans un contexte de production dynamique, où les changements sont fréquents.
2. Complexité des défauts et exigences de détection
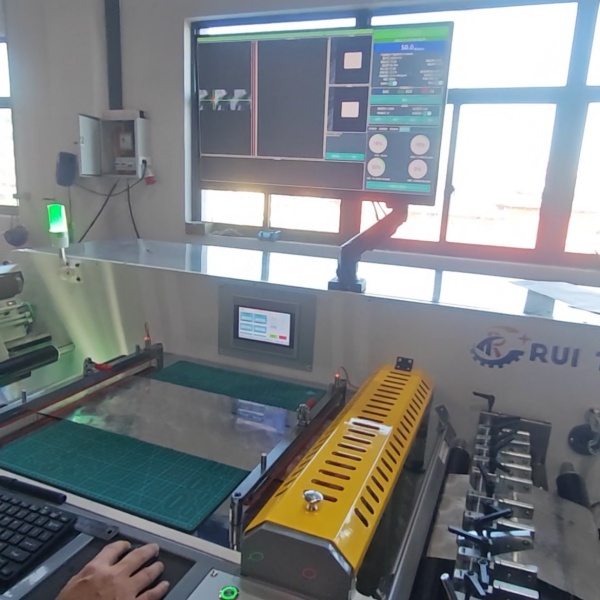
La manière dont les défauts se manifestent est primordiale pour le choix d'un système d'inspection de la qualité d'impression . La vision industrielle est optimale lorsque les défauts sont clairement décrits et facilement repérables visuellement. Par exemple, un texte manquant, un code-barres mal positionné ou des variations de couleur évidentes sont autant d'erreurs que des règles simples permettent de détecter.
Cependant, dans l'impression moderne, de nombreux défauts sont plus subtils, voire subjectifs : légères stries, dépôt d'encre irrégulier, irrégularités de texture ou encore distorsions à faible contraste. De ce fait, il est difficile d'établir des règles explicites qui décrivent précisément ce que l'on observe. Les systèmes d'apprentissage profond excellent généralement dans ce domaine, car ils peuvent apprendre des motifs visuels complexes et repérer les zones atypiques ne correspondant à aucune catégorie prédéfinie.
3. Disponibilité des données et capacité de formation
Les systèmes d'apprentissage profond dépendent fortement des données. En l'absence d'images étiquetées de haute qualité en nombre suffisant, les performances du modèle seront rapidement plafonnées. Les fabricants doivent également se demander s'ils disposent réellement d'un nombre suffisant d'échantillons historiques de défauts et, surtout, s'ils peuvent assurer un flux constant d'acquisition de données sur la chaîne de production.
Les systèmes de vision industrielle ne nécessitent pas d'importants volumes de données ; ils sont donc plus faciles à déployer dans des environnements où les données sont rares ou difficiles à collecter. Ils s'appuient plutôt sur des règles définies par des experts et sur des procédures d'étalonnage que des ingénieurs expérimentés peuvent mettre en place en un temps relativement court.
4. Complexité de la mise en œuvre et effort d'intégration
Les systèmes de vision industrielle sont généralement plus rapides à mettre en service. Ils s'intègrent facilement aux systèmes d'automatisation industrielle existants et peuvent être configurés à l'aide d'outils et de frameworks éprouvés.
Les systèmes d'apprentissage profond nécessitent une configuration initiale plus complexe. Celle-ci implique généralement l'étiquetage des données, l'entraînement du modèle, sa validation, puis une optimisation continue. Pour une mise en production, des ressources de calcul supplémentaires, comme des dispositifs d'IA embarqués ou des processeurs compatibles GPU, peuvent s'avérer nécessaires. Bien que cela complexifie la phase initiale, cela peut réduire considérablement le besoin de réglages manuels à long terme.
5. Transparence, contrôle et conformité
Dans de nombreux contextes industriels, l'interprétabilité est primordiale. Les solutions de vision industrielle sont généralement plus transparentes, car chaque détection repose sur des règles explicites que les ingénieurs peuvent examiner et ajuster. Cela facilite le dépannage et assure un comportement plus cohérent du système.
Les approches d'apprentissage profond, en revanche, se comportent souvent comme des « boîtes noires », où le fondement d'une décision est difficile à cerner. Même si les méthodes d'IA explicables s'améliorent, elles constituent toujours un facteur de risque dans les secteurs réglementés ou les environnements soumis à des contrôles qualité stricts.
6. Maintenance et évolutivité à long terme
Les attentes en matière de maintenance sont également très différentes. Les systèmes de vision industrielle nécessitent souvent des mises à jour manuelles lorsque la disposition des produits change ou que les définitions des défauts sont reformulées. À terme, cela peut alourdir la charge de travail des ingénieurs, notamment dans les environnements de production très variables où la stabilité des résultats est essentielle.
Les systèmes d'apprentissage profond déplacent la maintenance du simple ajustement des règles vers la gestion des données, puis vers le réentraînement du modèle. Une configuration adéquate favorise l'évolutivité, car de nouvelles catégories de défauts peuvent être ajoutées par un entraînement supplémentaire, évitant ainsi de réécrire entièrement la logique d'inspection.
Résumé
- Vision de la machine reste le choix privilégié pour contrôlé, haute vitesse Printing des lignes de production au types de défauts bien définis
- Dapprentissage en profondeur offre des avantages clairs dans environnements dynamiques au modèles de défauts complexes ou évolutifs.
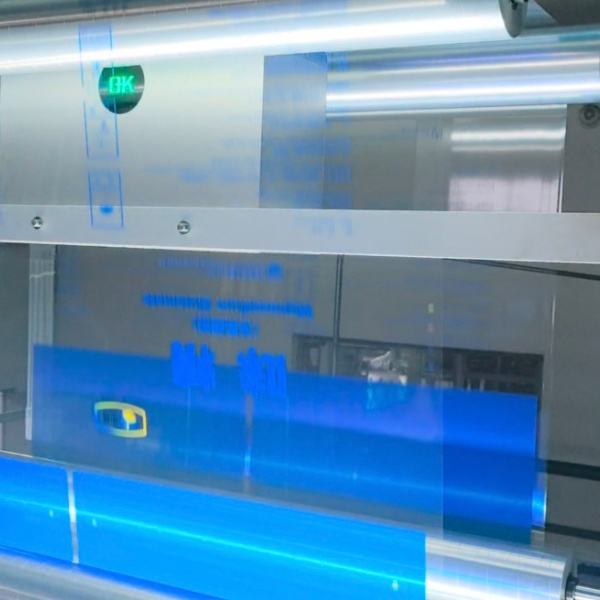
- Dans de nombreuses usines modernes, stratégie la plus efficace Il ne s'agit pas de choisir l'une plutôt que l'autre, mais d'évaluer comment chaque technologie s'intègre dans un architecture d'inspection hybride plus large, combiner la précision de la vision industrielle avec l'intelligence adaptative de l'apprentissage profond pour parvenir à un contrôle qualité robuste et évolutif.
Réflexions finales
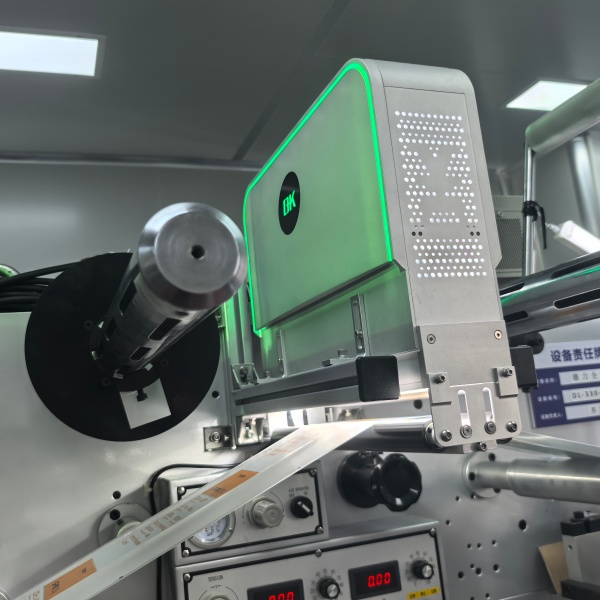
L'apprentissage profond et les systèmes de vision par ordinateur représentent deux approches distinctes mais complémentaires du contrôle qualité en impression. Face à l'expansion constante des technologies d'impression et au durcissement des normes de qualité, l'avenir des systèmes de contrôle qualité pour les machines d'impression reposera probablement sur des méthodes combinées, où les deux techniques fonctionnent de concert. Ce type d'intégration permet d'obtenir une plus grande précision, un processus de décision plus intelligent et une meilleure évolutivité au sein d'un cadre de contrôle qualité unique.